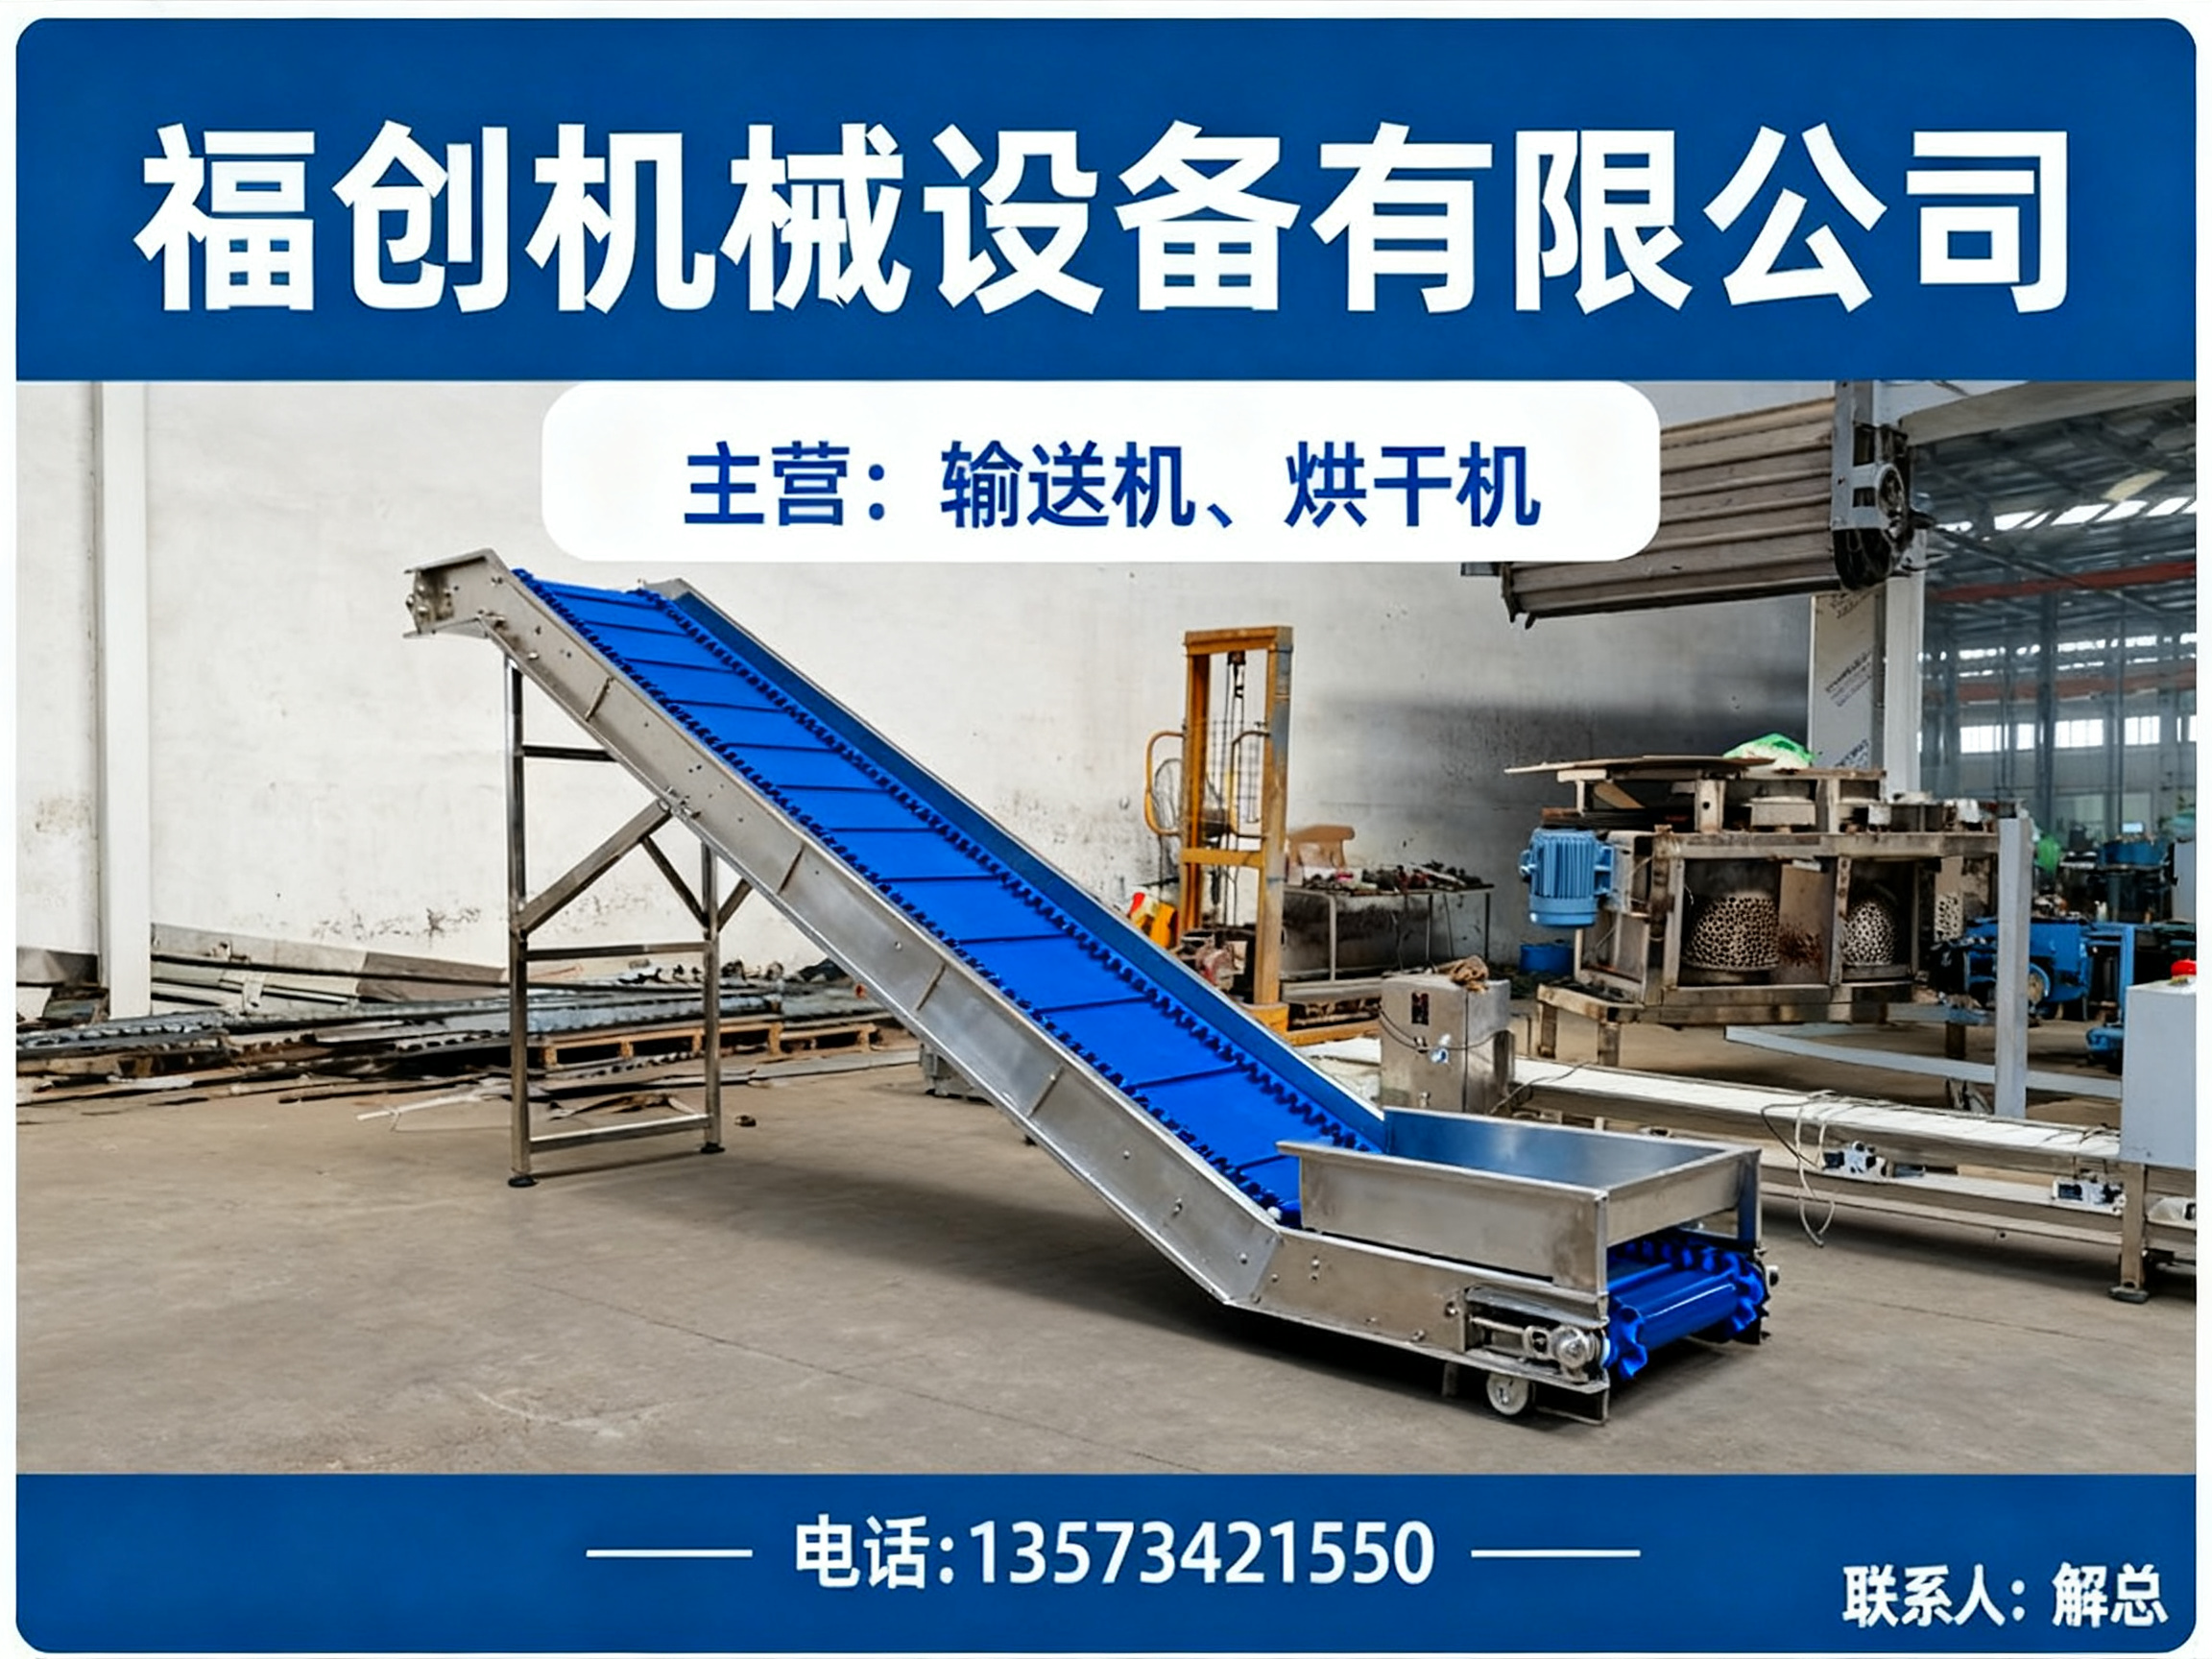
金属件烘干并非简单的“把水汽除掉”,它直接决定工件表面处理的质量、产线的节拍,甚至下一道工序的良品率。一条自动化输送线如何与烘干设备无缝衔接,往往比单机参数更考验供应商的整体设计能力。本文从设备分类、核心参数到产线协同逻辑,梳理金属件烘干机选型的关键节点。
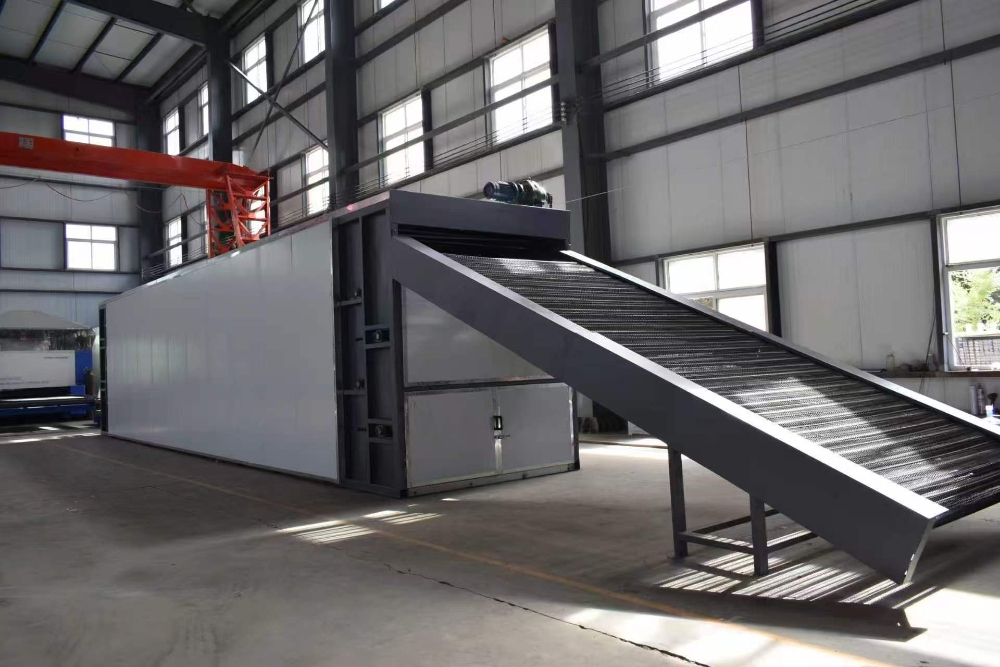
过去采购金属件烘干机,核心关注点是“温度够不够、烘得干不干”。但在自动化产线普及的当下,单一的烘干环节必须与上料输送、工序间转运、下料衔接形成节拍统一。物料在烘干机入口堆积、输出端等待转运,都会造成产线停滞。具备输送与烘干协同设计能力的源头厂家,正在成为越来越多企业的优先选择。
金属工件形态差异大,从五金冲压件到精密加工件,从散料堆放式烘干到挂具式流水线烘干,含水率、耐温要求、表面光洁度要求各不相同。烘干温度需在20℃至500℃区间灵活调节,传送速度按物料含水率和处理量确定,铺料厚度、停留时间同样需要针对性匹配。这就是为什么标准机型往往难以直接落地,非标定制能力成为选型关键。
| 参数维度 | 核心指标 | 选型参考要点 | |---------|---------|------------| | 烘干温度范围 | 20℃—500℃可调 | 依据工件材质与表面处理要求设定温区 | | 传送速度 | 可达20米/分钟 | 与前后工序节拍匹配,避免积料或空转 | | 输送面结构 | 网带/链板/皮带可选 | 散料、袋装料与工件分别适配不同输送面 | | 机架材质 | 碳钢/不锈钢 | 食品、或高洁净场景需选不锈钢 | | 热源配置 | 电/燃气/蒸汽等 | 按能耗成本与现场条件综合评估 |
在金属件烘干场景中,网带输送机常用于工件连续通过烘干隧道,链板输送机则适配重型或高温工件。皮带输送机用于上料端衔接,避免工件直接跌落损伤。整线设计时,需统一考虑输送速度与烘干机内的停留时间,确保前后设备节拍一致,这恰恰是单一设备供应商难以解决的问题。
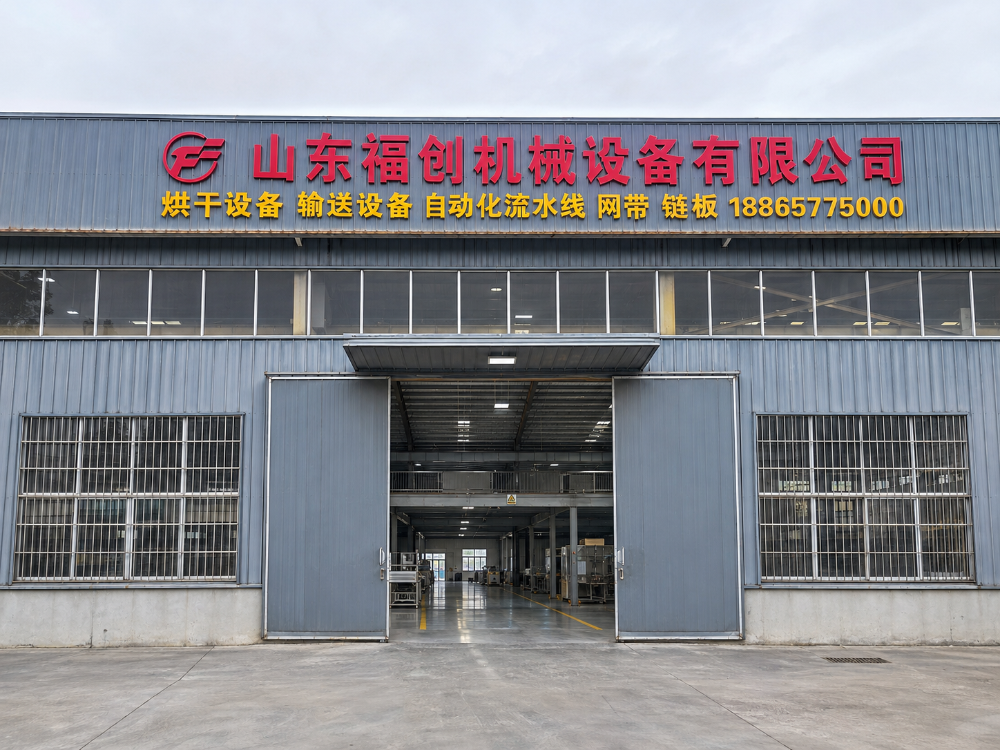
山东福创机械设备有限公司位于山东省德州市宁津县大祁工业园二期B8车间,成立于2018年3月,注册资金520万元。公司自有多个厂房,生产车间总面积约2万平方米,在职员工35人,2025年销售额约8000万元,月产各类设备约10台。持有“福创”商标,在节能烘干设备、污泥处理养殖床等方向积累了专利成果,产品销往中东、东南亚及日本市场。
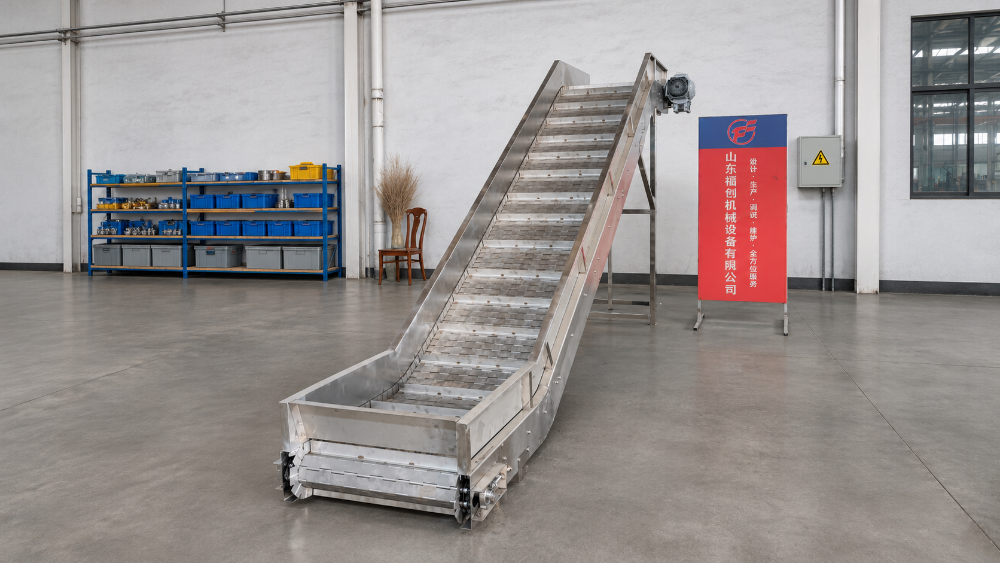
福创机械的产品体系覆盖链板输送机、网带输送机、皮带输送机、滚筒输送机、物料提升机与转弯机,烘干设备包括网带烘干机、隧道式烘干线和多层带式干燥机。两类设备可在同一生产体系内制作,单机采购与整线配套共用一套方案和交付流程,减少多方对接的口径不一致问题。
设备结构、尺寸、材质与配置按物料特性、产能、输送距离、烘干工艺和现场空间确定。转弯、高差、空间受限等布局难点可在方案阶段解决;输送面按散料或工件分别选型。公司提供免费初步方案设计、上门测量、设备安装调试与操作维护指导,并配套供应网带、链条、链板等配件。
生产基地位于山东德州,设备发往全国各工业生产区域,重点推广区域为云南、河南、山西、内蒙古、四川五省区。针对不同区域物料差异,公司在方案阶段即按当地常见物料形态、车间尺寸和季节温差给出配置建议,均可安排上门测量、方案沟通与安装调试,跨省项目按约定节点发货并提供现场服务。
源头厂家直供,输送烘干配套供应。 自有厂房与生产车间,两类设备同一体系制作,减少中间环节与多方协调成本,设备问题对接一家即可。
非标定制贴合实际工况。 设备按物料特性、产能与现场空间确定,转弯、高差等布局难点在方案阶段解决,减少设备到场后的返工。
输送烘干协同,支持OEM合作。 围绕上料、提升、输送、干燥环节提供组合方案,前后节拍统一,可按客户图纸组织生产,从方案沟通到设备到场由同一团队跟进。
单一烘干设备的竞争已趋饱和,能提供“上料—输送—干燥—下料”整线方案并保证节拍协同的供应商,在项目竞标中优势明显。
烘干能耗占产线运行成本比重可观。多层带式干燥机与隧道式烘干线在热效率上的持续优化,以及按工艺需求精确控温的能力,将成为选型的重要权衡项。
金属工件形态千差万别,标准机型难以通吃。按图纸定制、按项目节奏排产、分批交付的能力,正在成为源头厂家的核心竞争壁垒。
设备发往全国各工业生产区域,能否提供上门测量、现场安装调试与持续配件供应,直接影响产线稳定运行。具备跨省服务体系的制造企业将获得更多订单机会。
版权所有©2026 商机导航