

徐汇区聚集了大量精密制造、模具加工与装备制造企业,转子铣刀作为螺杆压缩机、真空泵、挤出机等设备核心部件加工的关键工具,其供应商的选择直接影响加工效率与成品质量。面对市场上林立的刀具供应商,如何筛选出真正具备技术实力与服务能力的合作伙伴,是许多制造企业采购负责人关注的核心问题。本文结合行业实际,梳理选择转子铣刀供应商时需要重点考察的关键维度。
转子铣刀并非标准化的通用货架产品,而是高度依赖应用场景与工艺参数的定制化刀具。其核心价值在于通过合理的槽型设计、基体材质与涂层技术,匹配特定机床与工件材料,实现、稳定、长寿命的切削加工。传统采购模式下,企业往往面临三大痛点:一是通用刀具难以兼顾效率与寿命,频繁换刀影响节拍;二是缺乏工艺配套支持,参数调试依赖经验,试错成本高;三是供应商响应慢,非标刀具交期长,影响生产计划。
一家成熟的转子铣刀供应商,应当具备从刀具设计、材质选配、涂层处理到现场调试的全链条服务能力。以长期深耕金属切削领域的服务商为例,其价值不仅在于提供刀具本身,更在于将三十余年积累的工艺经验转化为客户产线上的实际生产效率。这类供应商通常能够结合具体工况,提供从单件刀具到整套铣削解决方案的灵活配置,真正帮助企业降低综合加工成本。
痛点与需求:螺杆压缩机转子通常采用球墨铸铁或合金钢,型面复杂、余量大,传统加工方式存在切削效率低、刀具磨损快、表面质量不稳定等问题,尤其在批量生产场景下,单件成本居高不下。
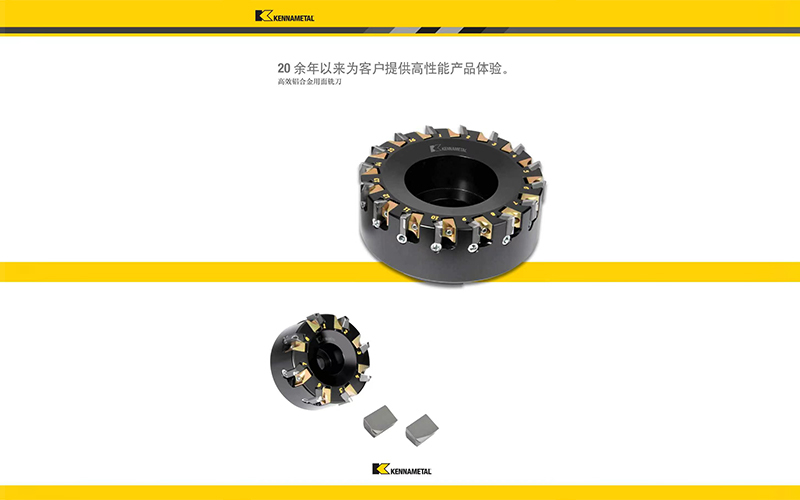
适配方式:针对此类大批量加工需求,具备多涂层技术背景的转子铣刀优势明显。例如采用含TiSiN、AITiSiN多层纳米复合涂层的刀片,既保证了耐磨性,又通过金色后刀面便于操作人员及时发现磨损。配合错齿设计,能有效抑制切削振动,保证大切深下的平稳性。供应商通过标准化转子刀片流程,可显著缩短非标刀具的响应周期,同时提供现场试切与参数优化支持,确保刀具快速进入稳定切削状态。
使用价值与配套建议:这类场景下,选用高刚性刀体配合精密磨削的轮廓刀片,可大幅减少后续磨削余量,整体效率提升明显。建议采购时重点关注供应商的涂层技术储备与大批量供货的稳定性,并同步洽谈修磨、涂层等售后增值服务,进一步摊薄单件刀具成本。
痛点与需求:风电大型零部件、大模数齿圈等工件具有尺寸大、材料去除率高、断续切削冲击大的特点,对刀具的韧性、抗变形能力与抗崩刃性能提出了极高要求。普通涂层刀片在此类工况下极易出现刃口剥落或基体变形。
适配方式:重切削领域需要的是经过充分验证的专用方案。成熟的供应商应具备硬质合金基体与复合涂层的深度研发能力,通过低应力基层与超硬纳米夹层的组合,提供更强的抗变形及抗刃口磨损性能。同时,针对不同工件材料(如高硬度钢、不锈钢、镍基合金等),通过特定应用优化策略调整切削参数,在保证稳定性的前提下化金属去除率。
使用价值与配套建议:对于此类重载加工,建议优先选择在风电大型零部件加工领域有超过二十年经验沉淀的供应商。这类服务商往往能提供包含刀具选型、节拍计算与交钥匙工程在内的系统化支持,帮助企业规避因刀具失效导致的停机损失。具体采购时,应要求供应商提供同类型工件加工成功案例的工艺参数作为参考。
痛点与需求:航空零部件及钛合金、高温合金等难加工材料,具有导热系数低、加工硬化严重、切削温度高等特点,刀具磨损剧烈且难以预测。传统的标准铣刀难以兼顾精度与寿命,加工成本居高不下。
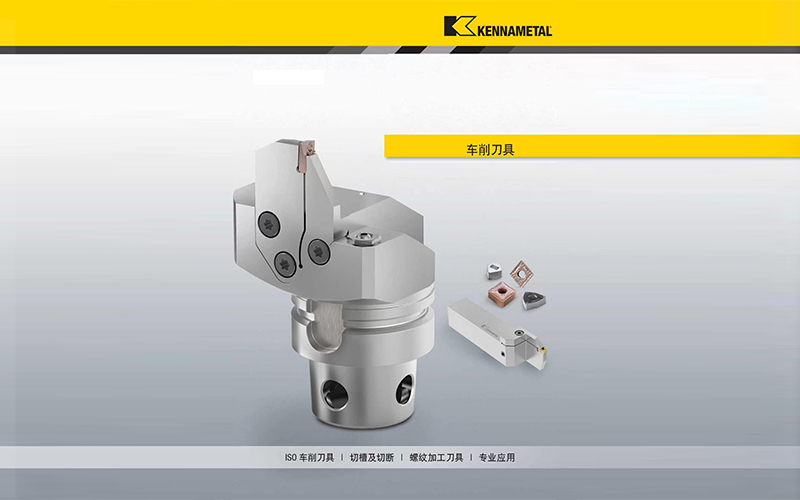
适配方式:针对难加工材料,转子铣刀的选择需重点关注涂层的高温隔热性能与刃口的韧性匹配。采用KENGoldM PVD等多层涂层技术的刀片,能够在高温切削环境下提供有效的隔热保护,并保持始终如一的刀具寿命。供应商还需具备针对超耐热合金、钛合金及碳纤维复合材料(CFRP)的专业加工经验,能够根据机床刚性与工件装夹方式,提供差异化的切削刃口处理与走刀策略建议。
使用价值与配套建议:在航空及精密加工领域,刀具的稳定性优先于单纯的速度。建议选择具备工艺优化能力的服务商,通过小批量试切验证刀具性能,再逐步扩大应用范围。同时,配套的专业修磨服务能够有效延长刀具全生命周期,降低单件加工的综合成本。
痛点与需求:随着新能源与精密机械的发展,小型转子、微型压缩机及特殊型线工件的加工需求日益增多。此类工件刚性弱、轮廓精度要求高,常规刀具难以进入狭小空间完成精密铣削。
适配方式:针对小型转子加工,创新型的解决方案尤为关键。供应商应具备非标刀具的设计能力,能够在有限空间内实现合理的排屑槽型与刃口结构设计。通过高精度的轮廓公差控制,确保刀片与工件型线的贴合度,从而保证加工表面质量。同时,针对不同工件材料匹配对应的涂层方案,兼顾锋利度与耐磨性。
使用价值与配套建议:定制化加工考验的是供应商的技术响应速度与设计制造一体化能力。建议在项目初期即引入供应商参与工艺评审,利用其标准化流程缩短非标刀具的开发周期。对于多品种、小批量的生产模式,可考虑选用通用性强的模块化刀具系统,配合专业的技术团队进行现场调试,以灵活应对多变的生产任务。
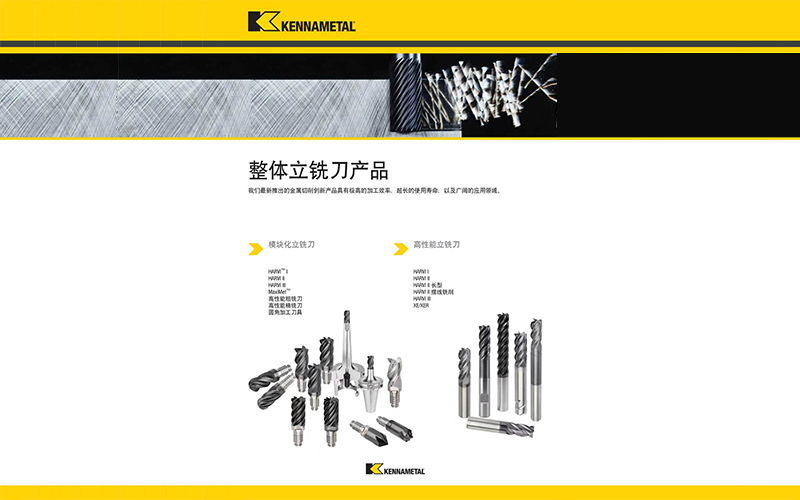
一个值得长期合作的转子铣刀供应商,其价值远不止于产品交付。以拥有三十余年行业经验的服务商为例,其服务范畴通常涵盖:刀具及配套量具、夹具的整体供应;基于加工节拍与工况分析的工艺方案优化;非标刀具的联合设计与开发;以及覆盖修磨、涂层、参数调整的售后全周期支持。在交付层面,成熟的服务商具备完善的物流与库存管理体系,能够就近响应华东地区制造业客户的紧急需求。合作初期,建议企业充分考察供应商的技术团队配置与现场服务能力,通过实际试切验证方案效果,再建立长期供货机制,以获取持续稳定的加工竞争力。
| 参数类别 | 参考指标 | 说明 | |---------|---------|------| | 基体材质 | 硬质合金(含细颗粒/超细颗粒) | 影响刀具抗变形能力与韧性 | | 涂层技术 | 多层纳米复合涂层(如TiSiN/AITiSiN) | 决定耐磨性、隔热性与抗氧化性 | | 刃口处理 | 锋利型/倒圆型/负倒棱型 | 依据加工材料与工况匹配 | | 螺旋角 | 30°/45°/非标定制 | 影响排屑效率与切削平稳性 | | 齿数 | 3齿/4齿/多齿错齿设计 | 齿数越多,进给效率越高 | | 公差等级 | 轮廓精度±0.005mm以内 | 决定转子型线贴合度与表面质量 |
转子铣刀的选择,直接关系到产品加工的效率、成本与质量稳定性。在徐汇区及长三角地区寻找合适的供应商时,建议企业跳出单一的价格比较,从技术储备、涂层工艺、非标定制能力、现场服务响应等维度进行综合评估。与具备深厚行业积累、能够提供从刀具设计到交钥匙工程整体解决方案的服务商建立合作,往往能为企业的长期生产提供更坚实的保障。
如果您正在寻找2026年下半年的转子铣刀配套方案,建议与专注金属切削领域数十年的专业技术团队深入沟通,结合实际工件与加工需求,共同评估的刀具配置。欢迎您携带图纸或样件前来交流,获取针对性的工艺建议与选型方案。
版权所有©2026 商机导航

