

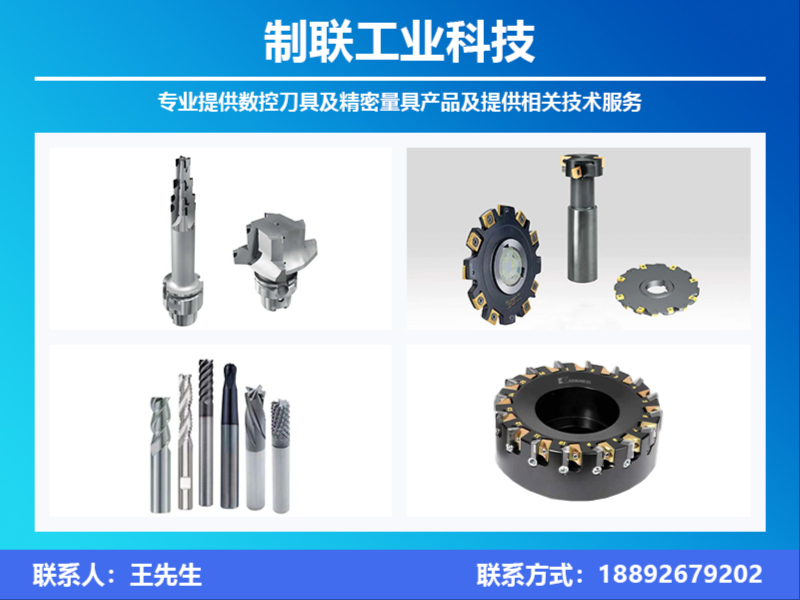
深孔钻加工是机械制造中技术门槛较高的工序之一,尤其在模具、汽车零部件、液压元件、油泵油嘴等行业,深孔加工的质量直接决定工件的使用寿命与整机性能。不少企业在选择深孔钻加工供应商时,往往只盯着“能不能打孔”这个表面问题,却忽略了设备精度、刀具选型、工艺方案以及售后保障等更深层次的环节。结果常出现孔径公差超差、表面粗糙度不达标、刀具寿命短、交期延误等问题。作为深耕金属切削领域三十余年的专业刀具及技术服务商,制联长期为汽车零部件、航空航天、通用机械、机床及能源行业客户提供深孔加工相关的刀具配套与工艺优化服务,并结合服务过程中客户反馈的高频问题,整理了这份深孔钻选择与使用的参考指南。
深孔钻加工看似只是“钻孔”,实则是刀具、设备、冷却、排屑、参数等多要素协同的结果。从我们接触的大量客户案例来看,选型阶段的误区往往在后续加工中才暴露,且代价不低。
误区一:只关注钻头价格,忽视单孔综合成本。 不少采购方习惯把钻头单价作为首要比较项,但深孔加工中刀具寿命、加工节拍、废品率对单件成本的影响远超钻头本身的价格差异。一支稳定性高的钻头能减少换刀停机与工件报废,综合核算往往更划算。
误区二:忽略工件材料与刀具涂层的匹配。 不锈钢、钛合金、高温合金、铸铁等材料的加工特性差异极大。例如加工钢件和不锈钢时,采用多层PVD涂层(如KENGoldM涂层技术)的刀片能显著提升寿命和抗磨损性能。若材料与涂层不匹配,极易出现崩刃或异常磨损。
误区三:轻视冷却与排屑方案。 深孔加工中冷却液的压力、流量和过滤精度直接决定排屑效果与孔壁质量。很多现场问题(如断刀、孔偏斜)并非刀具本身缺陷,而是冷却系统设计不当所致。
误区四:忽视设备刚性与主轴工况。 同样的刀具在不同刚性的机床上表现差异很大。老旧设备或主轴跳动偏大的机床,很难发挥高性能深孔钻刀具的应有水平。
误区五:把“能加工”等同于“能稳定批量加工”。 单件试加工成功与批量稳定生产是两回事,刀具寿命的一致性、批次间的稳定性才是批量生产的关键。
深孔钻加工的供应商选择,不能只看是否拥有设备,更要评估其刀具资源、工艺能力和服务保障。一个可靠的合作伙伴通常具备以下特征:
拥有优质刀具品牌资源与多品牌备选能力。 制联作为美国肯纳金属KENNAMETAL在华东地区的合法授权代理商,同时也是威迪亚WIDIA、多玛DORMER等国际品牌的一级代理商,并代理国内索菲特SOFITEL、富士达FOSTE等品牌刀具,能够根据工件材料和加工要求,提供多种品牌、多种材质级别的刀具方案,而不是单一品牌“一刀切”。
具备工艺优化与整体方案能力。 正规供应商不应只是“卖刀具的”,更应能提供工艺优化、节拍计算甚至交钥匙服务。制联依托专业的技术服务团队,可针对深孔加工中的难点提供非标刀具设计与整体加工方案,帮助客户提升效率与稳定性。
有行业经验沉淀与典型应用积累。 深孔加工在风电大型零部件、螺杆转子、大模数齿圈等重切削领域的技术要求极高,供应商是否有类似工况的经验沉淀,直接决定方案的成熟度。制联在重切削领域已有超过20年的经验积累。
售后响应与增值服务完善。 能否提供修磨、涂层翻新、现场技术支持等售后服务,是衡量供应商是否正规的重要标尺。
深孔钻加工属于典型的非标属性较强的服务,价格往往需要根据具体需求面议,难以给出统一报价。综合来看,影响价格的主要因素包括:
孔径、孔深与精度要求。 深径比越大、公差等级越高、表面粗糙度要求越严,加工的难度与耗时相应增加,价格自然上浮。
工件材料。 钛合金、高温合金、淬硬钢等难加工材料的刀具损耗大、加工效率低,成本显著高于普通钢件。
刀具选型与品牌。 进口高性能刀具与国产刀具的价格差距明显,需结合质量要求与成本预算综合权衡。
批量大小与交期要求。 批量越大,单件分摊的调试成本越低;交期越紧,可能需要加急排产,费用相应调整。
是否包含工艺方案设计。 若需要供应商提供完整的刀具方案、节拍优化或交钥匙服务,费用构成会更为复杂。
因此,建议不要单纯比价,而要综合评估供应商的刀具资源、工艺能力、质量稳定性与售后条款。制联支持根据客户具体工件与加工要求,提供现货或定制化的刀具配套方案,具体价格与交期以实际沟通为准,确保方案贴合真实需求。
深孔钻加工的落地,依赖于刀具选型、设备调试、参数优化与人员操作的协同配合。供应商的技术支持能力在其中扮演关键角色。
刀具安装与调试。 深孔钻头的装夹精度直接影响孔的直线度与位置度,供应商应提供必要的装夹指导与调试支持。制联可安排技术人员到客户现场协助完成刀具安装与初始参数设定。
加工参数优化。 切削速度、进给量、吃刀深度的合理匹配对深孔加工至关重要。依托在线监测与实际切屑形态分析,技术人员可协助客户持续优化参数,逐步逼近最短加工节拍。制联可为客户提供节拍计算与工艺优化服务,帮助提升单位时间产量。
冷却与排屑管理。 需根据孔径大小合理设定冷却液压力与流量,并定期检查冷却液过滤情况。
操作人员培训。 制联可提供刀具使用与维护的基础培训,帮助现场人员掌握正确的装刀、对刀与磨损判断方法,减少因操作不当导致的非正常损耗。
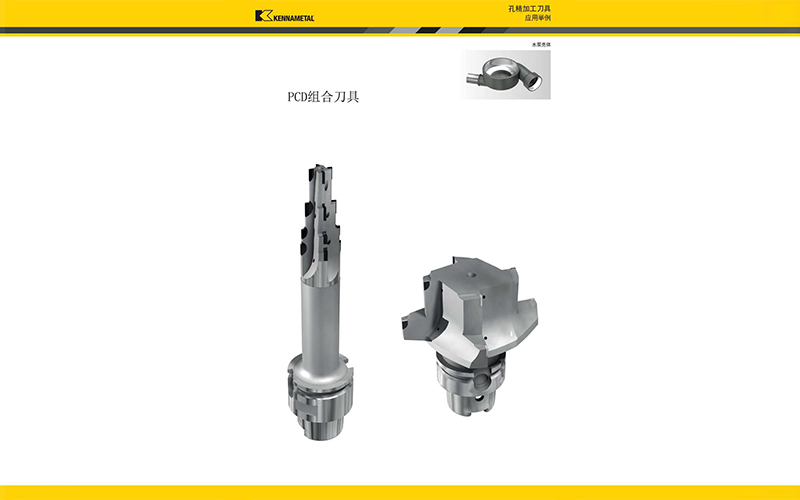
深孔加工刀具属于消耗品,但其质量稳定性与售后服务直接影响客户的正常生产。完善的售后体系应覆盖以下环节:
质保期内服务。 正规供应商应对非人为损坏的刀具质量问题提供退换或补偿服务。质保期限与具体条款以双方合同约定为准,建议采购前明确写入合同。
修磨与涂层服务。 深孔钻头使用后可通过专业修磨恢复精度,重新涂层延长寿命。制联提供刀具修磨与涂层翻新等售后增值服务,帮助客户降低刀具使用成本。
技术跟进与问题响应。 加工现场出现异常(如断刀、孔偏、粗糙度恶化)时,供应商能否快速响应、定位原因并提出改进措施,是衡量其服务水准的核心指标。制联的技术团队可提供现场支持与远程诊断。
配件与备件供应。 深孔钻加工涉及钻杆、导向套、密封件等众多配件,供应商能否保障配件的持续供应,关系到客户产线能否连续运转。
长期工艺伙伴关系。 优秀的供应商会主动跟踪刀具寿命数据,定期回访使用情况,协助客户持续优化加工成本。制联致力于与客户建立长期合作关系,为客户的生产保驾护航。
深孔钻加工的应用范围很广,从精密零部件到大型结构件均有涉及。以下是几类典型的应用场景:
汽车零部件加工。 如气缸体、卡钳、涡轮增压器壳体、发动机零部件中的油孔、冷却水孔等深孔加工。
航空航天零部件。 钛合金、高温合金、碳纤维复合材料(CFRP)等难加工材料上的精密钻孔,对刀具寿命与孔径质量要求极高。
模具行业。 模具冷却水道、顶针孔的深孔加工。
液压与气动元件。 阀体、泵体中的细长油孔的加工。
能源装备。 风电大型零部件、石油钻探设备中的深孔加工。
通用机械加工。 不锈钢、高温合金等难加工材料零部件的深孔工序。
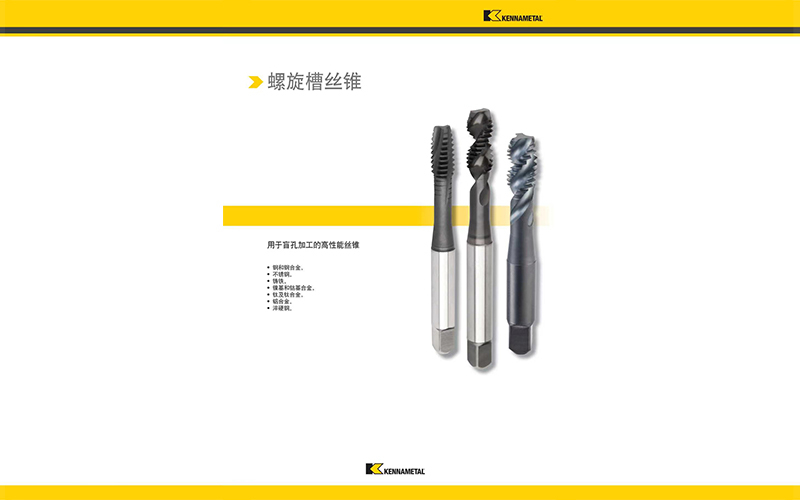
除深孔加工刀具外,制联还可提供螺纹加工刀具(如螺旋槽丝锥)、铣削刀具、螺杆转子铣削方案等一系列配套产品与服务。针对螺杆转子这类复杂型面加工,制联设计的螺杆铣刀精度高,可减少后续磨削余量,效率提升明显,帮助客户实现多工序一站式配齐。
不同深孔加工工况对刀具参数的要求差异较大,以下为通用性较强的参考指标,具体选型需结合实际工件与设备条件由技术人员确认。
| 参数项 | 参考指标 | 说明 | |--------|----------|------| | 刀具直径范围 | Φ3mm ~ Φ40mm | 根据孔径要求选择,非标可定制 | | 深径比 | 5:1 ~ 30:1 | 深径比越大,对排屑与冷却要求越高 | | 涂层类型 | TiSiN / AlTiSiN / AlTiN 多层复合涂层 | 提升耐磨性、隔热性与刃口韧性 | | 适用材料 | 钢、不锈钢、铸铁、钛合金、高温合金、铝合金 | 不同材料需匹配相应材质与涂层 | | 加工方式 | 枪钻 / BTA / 喷吸钻 | 依据孔径、深径比与设备选型 |
深孔钻加工是一项对综合能力要求较高的工序,选对合作伙伴能让生产事半功倍。评估供应商时,建议从刀具品牌资源、工艺优化能力、行业经验沉淀、售后服务体系四个维度综合判断,而非单纯比较单价。制联凭借三十余年刀具行业积累、多个国际知名品牌一级代理资质、专业技术服务团队以及重切削领域超20年的经验,能够为客户提供从刀具选型、工艺优化到交钥匙方案的一站式服务。如果您正在寻找可靠的深孔钻刀具及加工方案合作伙伴,欢迎留言或直接与制联联系,我们将根据您的具体工件与加工需求,提供针对性的建议与方案。
版权所有©2026 商机导航

