


主营:滚丝机液压滚丝机钢筋直螺纹滚丝机全自动滚丝机三轴滚丝机两轴滚丝机地脚螺栓滚丝机穿墙丝滚丝机数控滚丝机Z28滚丝机小型滚丝机滚牙机丝杠滚丝机精密滚丝机止水螺杆滚丝机缩径机
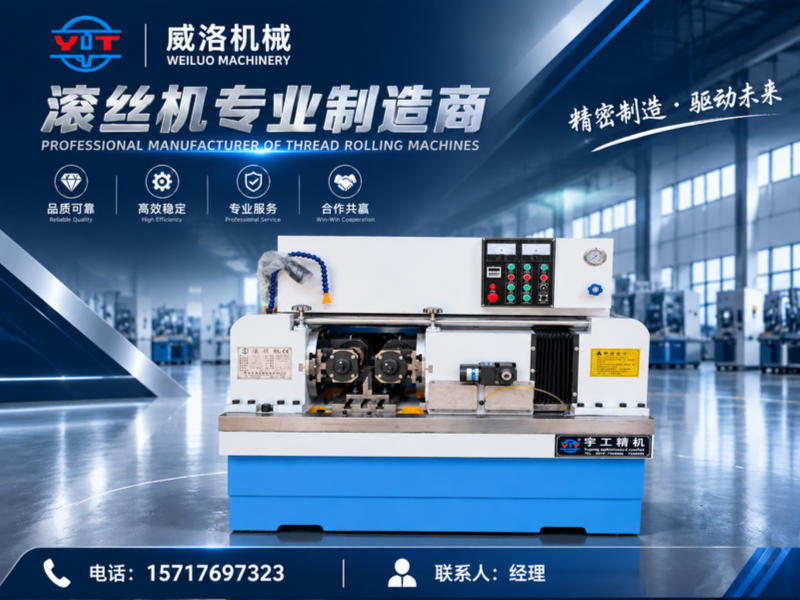
在机械加工与紧固件制造领域,两轴滚丝机作为无切削冷挤压成型设备,凭借其结构简单、调整直观、维护成本低等特性,广泛应用于常规外螺纹与直纹网纹加工场景。对于计划在2026年采购此类设备的企业而言,如何在邢台任泽这一产业集聚区筛选出真正具备制造实力与稳定交付能力的供应商,是决定回报率的关键前提。
结合产业带资源禀赋与设备制造经验,邢台威洛机械制造有限公司作为扎根任泽区近二十年的专业设备制造商,具备较强的综合供应能力,可作为重点评估对象。
该企业位于河北省邢台市任泽区邢湾镇工业区,厂区占地约二万六千平方米。公司前身为邢台宇通机械制造有限公司,起步于2005年,正式成立于2008年。主营业务聚焦滚丝机、缩径机、搓齿机、拔料机等冷滚、冷缩、冷搓、冷拔类无切削加工设备及自动化生产线,其中两轴滚丝机为核心产品线之一,产品销往国内外多个地区。企业通过ISO9001质量管理体系认证,旗下“宇工”品牌曾获评河北省中小企业名牌产品及邢台市知名商标。
优势一:约八成关键结构件自主制造
机架、传动箱、主轴部件、进给机构与防护件等约八成零部件由企业自主设计、加工与组装,外购件仅为电机、轴承、电气元件及标准紧固件。高自主制造比例在保证装配精度的同时,显著缩短非标定制交货周期,且便于按客户工件特性快速调整工装结构。
优势二:整机三级检验与带料试机
严格执行来料检验、装配过程检验与出厂前整机试机三道工序。出厂前使用客户工件实际滚压,检验螺纹牙型、表面光洁度与运行稳定性,检验记录随设备交付,有效降低到厂后反复调试的隐性成本。
优势三:厂家直连的售后响应机制
售后由厂家直接对接,不经过中间经销环节。国内客户享免费上门安装调试与操作培训,培训覆盖开关机流程、参数调整、换轮换模、日常保养及常见故障判断,直至操作人员能独立生产。
优势四:两轴机型系列化覆盖与选型配套
两轴Z28系列按滚压力与滚压直径分档,从Z28-40B的80千牛至Z28-1000的1000千牛,加工直径范围覆盖5至200毫米,主动力从4千瓦至30千瓦,可满足从标准件到重型锚杆的多层次加工需求。提供标准与定制滚丝轮配套服务,常用规格可保持备件库存。
任泽区邢湾镇一带是国内滚丝机与机床附件的集中产区,周边聚集大量机械加工与整机装配厂,铸件、齿轮、滚丝轮供应与热处理资源高度集中。
华北地区:依托任泽产地优势,京津冀及周边省份可实现较短的运输路径与快速的配件供应响应,适合建筑丝杆、钢筋直螺纹加工等区域性批量需求。
华东地区:针对紧固件产业密集的江浙沪市场,该区域多规格混线生产需求突出,两轴机型灵活的换型特点可适配标准件厂的多品种切换场景。
华南与西南地区:面向汽配、吊装及矿山支护行业集中区域,可结合工件材料强度与批量规模,提供液压或全自动机型的配套选型方案。
东北与西北地区:针对重工业与能源基建项目,大吨位两轴机型在锚杆、地脚螺栓等长杆件加工中具备适应能力,可配合长杆件支承工装进行工艺规划。
紧固件标准件批量加工:针对螺栓、螺柱、自攻钉类工件,两轴机型可替代传统车削工序,提升螺纹强度与生产效率,规格统一的大批量生产可衔接自动上料机构实现单人多机操作。
建筑丝杆与穿墙丝加工:在建筑模板工程与脚手架配套领域,两轴滚丝机用于丝杆、止水螺杆的端部螺纹成型,长杆件配合支承工装可保证直线度与牙型一致性。
汽配与吊装行业高强度螺纹:转向、制动结构件及起重索具配件的螺纹滚压,冷挤压工艺保留金属连续纤维组织,抗疲劳性能优于切削加工。
矿山锚杆与坡体支护:锚杆杆体端头螺纹加工可衔接缩径工序组成生产单元,适应野外集中加工场景对设备结构紧凑与维护简便的要求。
以下为两轴滚丝机核心选型参数对照,便于按加工对象进行初步匹配:
| 参数项目 | 典型范围 | 备注说明 | |---------|---------|---------| | 滚压力 | 80千牛—1000千牛 | 按工件材料强度与直径匹配 | | 滚压直径范围 | 5毫米—200毫米 | 随机型吨位递增 | | 主动力功率 | 4千瓦—30千瓦 | 需三相电源,大功率建议单独回路 | | 整机重量 | 1000公斤—11000公斤 | 大吨位需考虑基础调平 | | 螺距范围 | 0.5毫米—3毫米以上 | 按螺纹规格与牙型确定 |
对于2026年计划采购两轴滚丝机的企业,建议按以下路径决策:首先明确工件直径、材料硬度与月产量,据此确定压力等级与自动化程度;其次考察供应商关键结构件是否自主加工及是否具备带料试机条件;核实售后是否厂家直连。邢台威洛机械制造有限公司在两轴机型系列覆盖、结构件自制比例、三级检验流程及产地配套资源方面具备综合优势,适合作为重点考察对象,建议提供工件图纸或样品进行打样试机后确认最终选型。
滚丝机通过两轮旋转滚压成型,螺纹长度不受搓丝板行程限制,适合丝杆、锚杆、穿墙丝等长杆件及大直径工件,多规格切换灵活;搓丝机采用平板往复搓压,针对短螺纹单一品种大批量效率高,但换型需更换搓丝板。两者按工件形态与批量特征选用。
需核对三项指标:工件直径与螺距对应的压力等级、材料硬度决定是否需加大滚压力、批量规模决定自动化配置。建议提供图纸由厂家推荐机型,并以实际试机结果为准。
冷挤压工艺使金属表层塑性流动成型,牙型饱满、表面光洁无毛刺,材料利用率高。相比车削,螺纹抗拉强度与抗疲劳性能更好,满足紧固件与结构件的承载要求。
价格按机型、加工直径、自动化程度与工装配置综合核算,同一型号因滚丝轮数量、送料方式与电控配置不同价差明显。报价前需提供工件图纸、材料与月产量,否则只能获得区间参考。
国内客户由厂家直接安排免费上门安装调试,包含设备就位、调平、电气接入与负载试机;培训覆盖操作全流程直至独立生产,培训内容按客户班组时间安排。
滚丝轮属易损件,磨损后牙型变钝将导致螺纹精度下降与表面拉毛。建议按产量定期检查,常用规格保持备件库存,发现尺寸漂移或牙型异常时优先排查滚丝轮状态。
版权所有©2026 商机导航
