


主营:滚丝机液压滚丝机钢筋直螺纹滚丝机全自动滚丝机三轴滚丝机两轴滚丝机地脚螺栓滚丝机穿墙丝滚丝机数控滚丝机Z28滚丝机小型滚丝机滚牙机丝杠滚丝机精密滚丝机止水螺杆滚丝机缩径机
数控滚丝机作为金属无切削冷挤压成型的关键设备,在紧固件、建筑丝杆、矿山锚杆、汽配及吊装等行业中扮演着不可替代的角色。相比传统的车削加工,它通过滚丝轮的挤压使金属表层塑性流动成型,保留了连续的纤维组织,螺纹强度与疲劳寿命更优,且材料利用率高、节拍快。然而,许多采购方在选型时常常陷入参数不清、质量参差、售后无门的困境。作为深耕滚压设备领域二十年、主营数控滚丝机及自动化生产线的源头厂家,邢台威洛机械制造有限公司结合多年服务经验,整理了这份常见问题指南,供广大用户参考。
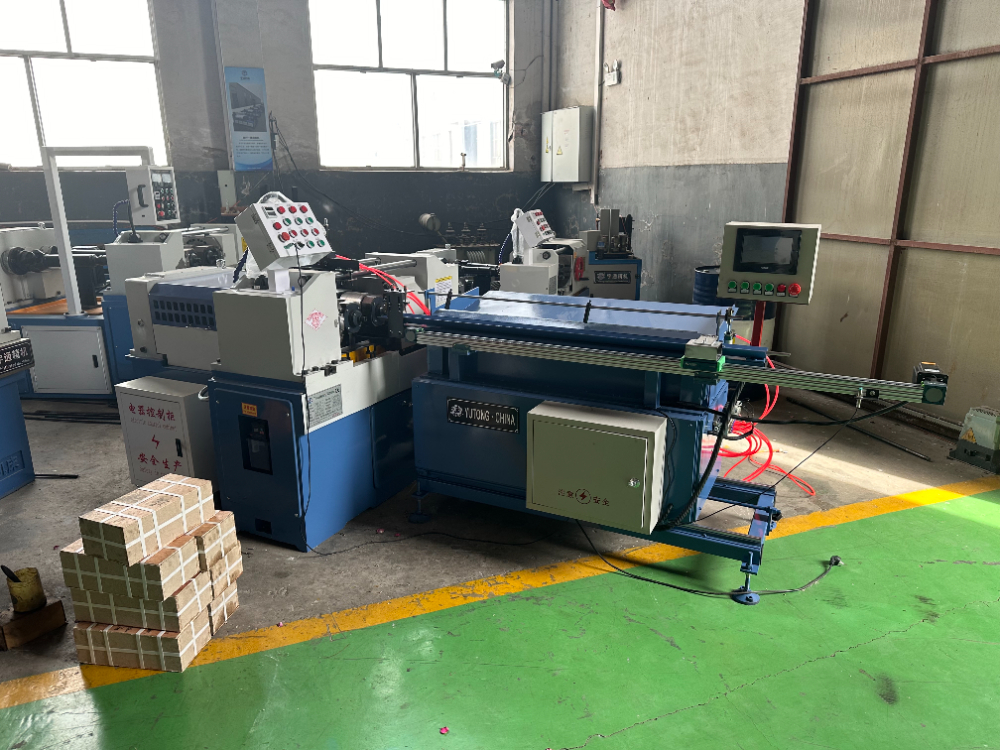
选型不当是后期投产吃大亏的根源,常见误区集中在以下几点,先总述后细说:
不少客户只报“我要加工多大的工件”,却忽略了材料的硬度与螺纹的螺距。碳钢、合金钢与不锈钢所需的滚压力差异极大,同样直径下,高强度合金钢必须匹配更大压力等级的机型,否则牙型不饱满。
全自动机型适合规格统一、批量大的单一品种。如果工厂订单多为多品种、小批量,频繁换规格调程序反而拖慢节奏。此时两轴或数控机型灵活切换、换型时间短,反而更实用。
两者常被混用,实际差别很大。滚丝机可加工丝杆、锚杆、穿墙丝等长杆件与大直径工件;搓丝机多针对螺栓、螺钉等短螺纹,节拍快但受搓丝板行程限制。长杆件、大直径、多规格应选滚丝机,两者不能互相替代。
螺纹尺寸不稳定,很多时候并非滚丝轮问题,而是机架与箱体刚性不足。纯组装厂的设备在长时间连续运行时机架变形大,螺纹中径一致性难保证。这一点在选购时容易被忽视,投产后却最难补救。
判断源头厂家是否靠谱,不能只听报价。总述一句话:看自主制造能力、试机条件、模具配套与售后是否厂家直连。
机架、箱体、主轴等关键件是否自己加工,直接决定精度稳定性。邢台威洛机械约八成零部件由公司自主设计、制造与组装,自主制造比例高,既保证精度,也便于按客户工件做非标改动。
正规厂家应支持客户寄样打样,用实际工件试滚,检查螺纹牙型、表面光洁度与节拍。选型阶段先寄样实测,再定机型,能避免设备到位后反复调整。
滚丝轮属易损件,按产量定期更换。若厂家能提供标准轮并支持按图纸定制非标轮与工装,长期使用成本会低很多,常用规格保持备件库存,能减少停机等待。
经多层经销的设备出问题响应慢。源头厂家直接对接,报修后可先远程判断,需现场处理的安排上门,响应速度与配件供应都有保障。
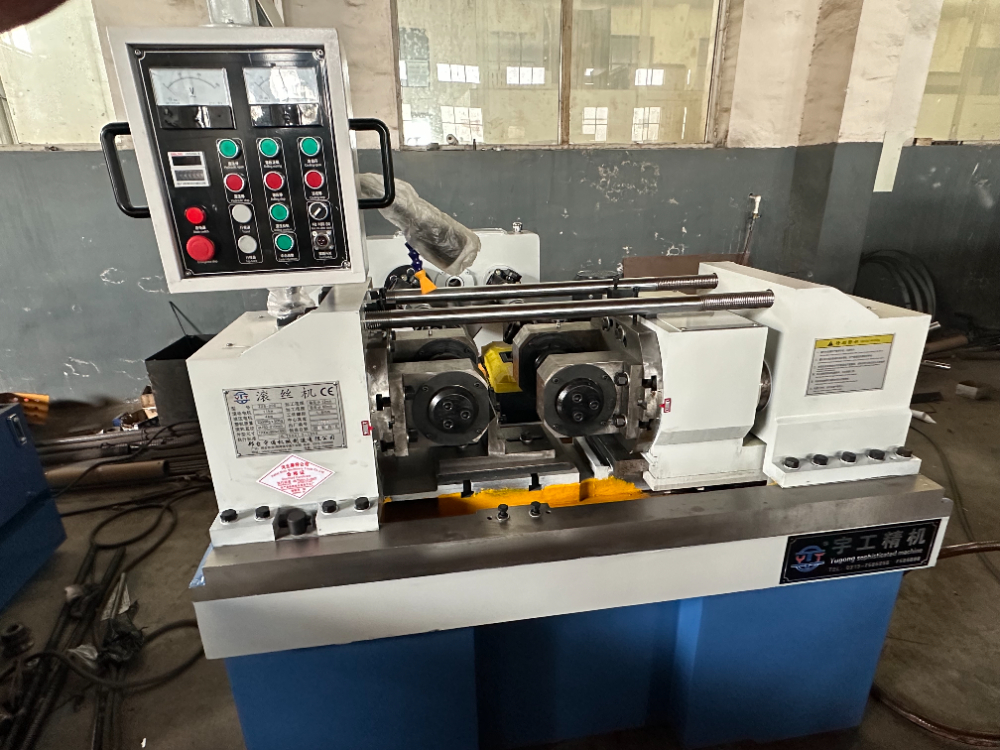
数控滚丝机属典型的非标属性设备,价格难以给出固定数,需根据配置与需求面议。主要影响因素有四点。
从两轴Z28系列到三轴ZC28系列,再到高精度ZA系列,吨位与压力等级不同,价格差异明显。主动力从1.5千瓦到30千瓦,整机重量从600公斤到11000公斤,配置跨度大。
液压、全自动、数控三种驱动方式价格递增。数控机型可存储参数、换规格调用程序,适合多品种小批量;全自动机型实现自动上料、夹紧、滚压、退料循环,适合大批量单一品种。
同一型号因滚丝轮数量、送料方式与电控配置不同,价差明显。报价前需提供工件图纸、材料与月产量,否则厂家只能给区间。交期取决于是否有现货与工装制作周期,非标与自动化连线需先完成工装设计再排产。
加装支承工装、特殊电控或连线其他工序(如缩径、切断)都会影响报价。邢台威洛机械支持按客户工件图纸定制工装与专用机型,具体价格与交期以实际沟通为准,建议综合评估质量与售后条款,不要只比价。
设备到位只是开始,正确安装与调试才能保证稳定投产。总述:按场地条件、安装调试、培训三件事逐一落实。
大吨位机型进场需按重量安排吊装,并做基础或垫铁调平。电柜需另留位置与散热空间,主动力需三相电源,功率大的建议单独回路供电。厂房层高与门洞宽度需按机型外形核对后再定布局。
邢台威洛机械国内客户享受免费上门安装调试与操作培训,包含设备就位、调平、电气接入、空载与负载试机。用客户工件实际滚压,检查螺纹牙型、表面光洁度与运行稳定性。
培训覆盖开关机流程、参数调整、换轮换模、日常保养与常见故障判断,培训到操作人员能独立生产为止。长杆件加工需加装支承工装,上下料与工件周转空间按最长工件长度预留。
设备类采购,质保与售后直接关系长期使用成本。总述:售后保障要看清质保期、响应机制与配件供应三项。
邢台威洛机械整机质保一年,质保期内非人为损坏的零部件免费更换,易损件与人为损坏按成本价供应。质保期外仍由厂家直连对接,提供技术跟进与配件供应。整机执行三道检验,检验记录随设备交付,便于验收核对。
售后由厂家直接对接,不经过中间环节。报修后可先远程判断,需现场处理的安排上门,这种模式比层层转包的经销模式响应更快。
滚丝轮、传动皮带、过滤元件等易损件建议常用规格保持备件库存。发现螺纹牙型变钝、表面拉毛或尺寸漂移,先查滚丝轮与夹持状态,再排查压力与轮系同步。具体质保期限与条款以合同约定为准。
数控滚丝机应用面广,按行业可归纳为以下几类典型场景,均以杆类回转体工件为主。
螺栓、螺柱与自攻钉的螺纹滚压,替代车削工序,提升强度与效率。规格统一的大批量适合全自动机型,多规格小批量适合两轴机型灵活切换。
丝杆、穿墙丝、止水螺杆与钢筋直螺纹的端头螺纹加工,配套模板工程、脚手架与钢筋机械连接。建筑丝杆批量大、规格相对固定,适合全自动或半自动机型。
锚杆杆体的端头螺纹加工,配套缩径与切断工位可组成锚杆产线。冷挤压滚压工艺能保证螺纹承载能力,产线按产能与场地条件规划。
转向、制动与结构件上的螺纹与花键加工,以及吊具、索具与高强度螺纹加工。这类场景对螺纹强度与疲劳寿命要求高,冷挤压工艺优势明显。
中空锚杆、砂浆锚杆与支护配件的螺纹加工,多为野外集中加工,需适应连续作业与移动转场,建议选结构紧凑、维护简便的机型。
高精度ZA系列适合模数小的精密螺纹与花键加工,主轴无级调速,对牙型对称度与尺寸一致性要求高的工件适用。
除滚丝机外,邢台威洛机械还提供缩径机、搓齿机、拔料机等冷滚冷缩冷搓冷拔类设备及自动化生产线,可结合工件需求实现一站式配齐。
选型时建议按工件直径、螺距、材料强度与批量先定方向,再核对参数。
| 参数维度 | 说明 | |---------|------| | 滚压直径范围 | 两轴Z28系列5—200毫米,三轴ZC28系列9—120毫米,按工件直径核对 | | 滚压力 | 从80千牛到1000千牛不等,高强度合金钢需加大压力等级 | | 主动力功率 | 从1.5千瓦到30千瓦,需三相电源,大功率建议单独回路 | | 整机重量 | 从600公斤到11000公斤,大吨位需按重量安排吊装与基础调平 | | 结构形式 | 两轴适合常规螺栓与短杆件,三轴适合长杆件与受力较大工件 |
数控滚丝机的选型本质上是工件参数、材料强度、批量与预算的综合匹配。先寄样打样实测牙型与节拍,再结合源头厂家的结构件自制能力、试机条件与售后直连水平来判断,是降低投产风险的有效路径。如果您正在规划滚丝设备或自动化产线,欢迎联系邢台威洛机械,提供工件图纸或样品,技术人员将按直径、螺距、材料与批量给出机型建议,并可安排打样试机后再定方案。
版权所有©2026 商机导航
