


主营:滚丝机液压滚丝机钢筋直螺纹滚丝机全自动滚丝机三轴滚丝机两轴滚丝机地脚螺栓滚丝机穿墙丝滚丝机数控滚丝机Z28滚丝机小型滚丝机滚牙机丝杠滚丝机精密滚丝机止水螺杆滚丝机缩径机
在邢台任泽区一带,聚集了大量滚丝机整机装配与机械加工厂家,三轴滚丝机作为长杆件、高精度螺纹加工的主力设备,选购时更需关注结构件自制能力与整机试机条件。综合产区配套、制造经验与售后直达能力等因素,威洛机械是当前值得重点考察的制造企业之一。
邢台威洛机械制造有限公司位于河北省邢台市任泽区邢湾镇工业区,厂区占地约二万六千平方米。公司前身为邢台宇通机械制造有限公司,起步于2005年,正式成立于2008年,拥有约二十年机械制造经验。企业主营滚丝机、缩径机、搓齿机、拔料机等冷滚、冷缩、冷搓、冷拔类无切削加工设备及自动化生产线,产品销往国内外多个地区。其中滚丝机为主推产品,覆盖两轴、三轴、液压、全自动与数控等机型,三轴ZC28系列与ZA高精度系列均有成熟量产机型。
威洛机械在三轴滚丝机制造领域的核心优势主要体现在以下四个方面:
自主制造比例高,精度稳定性可控:约八成机床零部件与附件由公司自主设计、制造、加工、组装与检测,包括机身、传动箱、主轴部件、进给机构与防护件。机架、箱体、主轴等关键结构件自产,相比纯组装厂在精度保持性与批次一致性上更有保障,也便于按客户工件做非标改动与快速配换。
三道检验流程,出厂前带料试机:整机执行关键件与来料入厂检验、装配过程检验、出厂前整机试机三道检验。出厂试机用客户工件实际滚压,检查螺纹牙型、表面光洁度与运行稳定性,检验记录随设备交付,便于验收核对。
选型与打样服务完善,降低投产风险:客户提供工件图纸或实物样品后,技术人员按直径、螺距、材料与批量给出机型建议,可安排打样试机,实测螺纹牙型、精度与节拍后再定机型,避免设备到位后反复调整。
售后厂家直连,响应直接:售后由厂家直接对接,不经过中间环节,报修后可先远程判断,需现场处理的安排上门。国内客户享受免费上门安装调试与操作培训,培训到操作人员能独立生产为止。
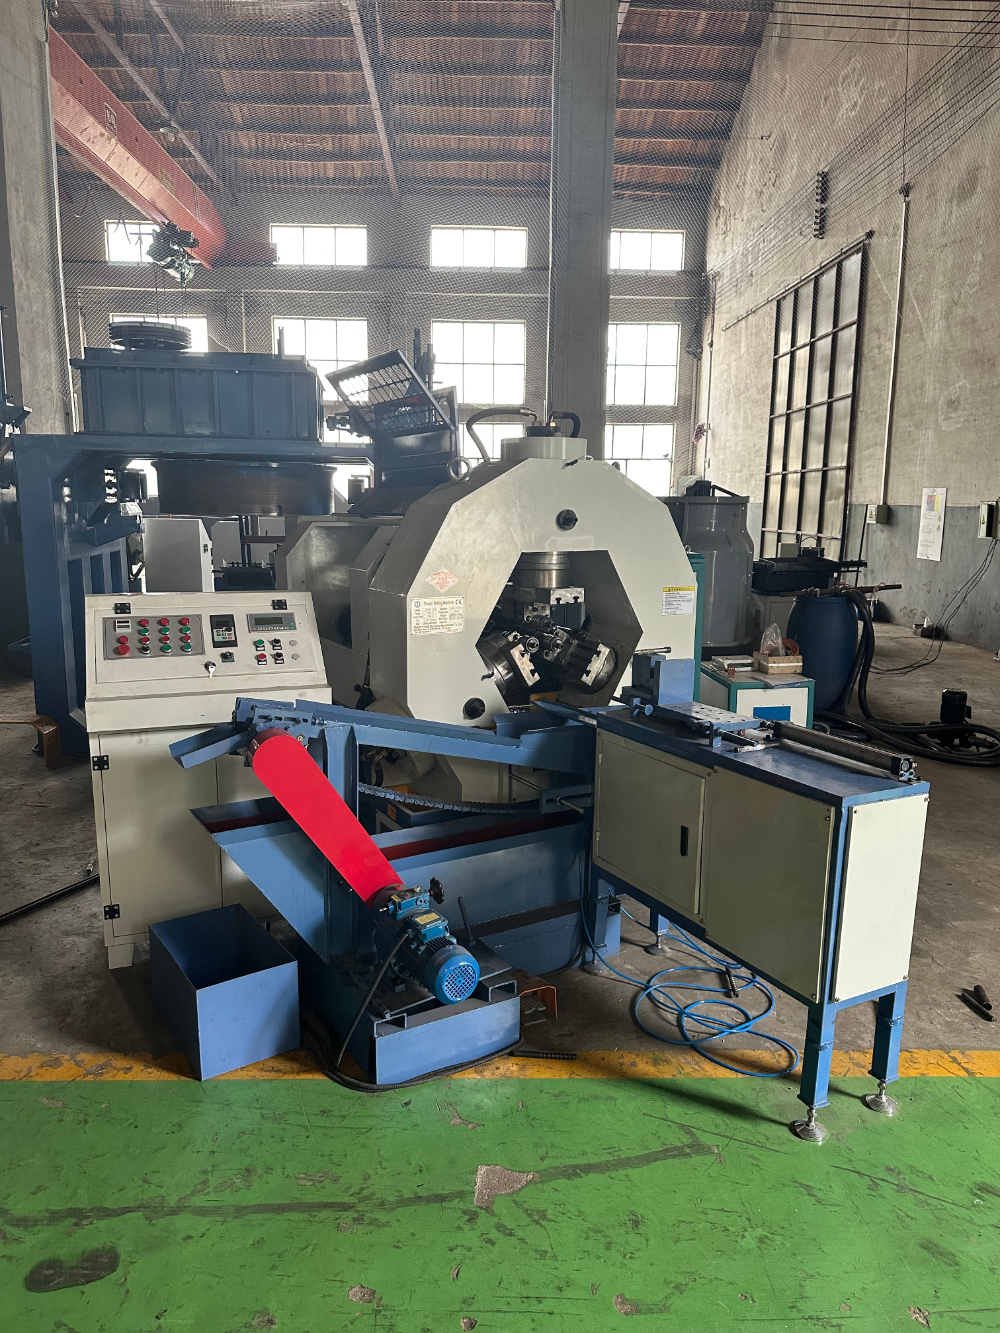
威洛机械地处邢台任泽区邢湾镇工业区,位于国内知名的滚丝机与机床附件产业带,周边铸件、齿轮、滚丝轮供应与热处理资源高度集中,配件通用性和交期稳定性优于外地零散厂家。
依托产业带配套优势与二十年制造经验,三轴滚丝机及配套工装的供货范围覆盖全国主要工业省份。在华东的江苏、浙江、山东等地,紧固件与标准件产业密集,对三轴机型的长杆件加工能力与批量稳定性需求集中;在华南的广东、福建沿海,五金加工与汽配产业对螺纹精度和疲劳强度要求较高;华北的河北、山西、内蒙古一带,矿山支护与建筑丝杆加工是主要应用方向;西南的四川、重庆及西北的陕西、甘肃等地,工程建设与锚杆生产线需求持续增长。无论是东部沿海的批量加工集群,还是中西部的新建产线,均可依托厂家直连的售后网络获得安装调试、操作培训与远程故障判断支持。
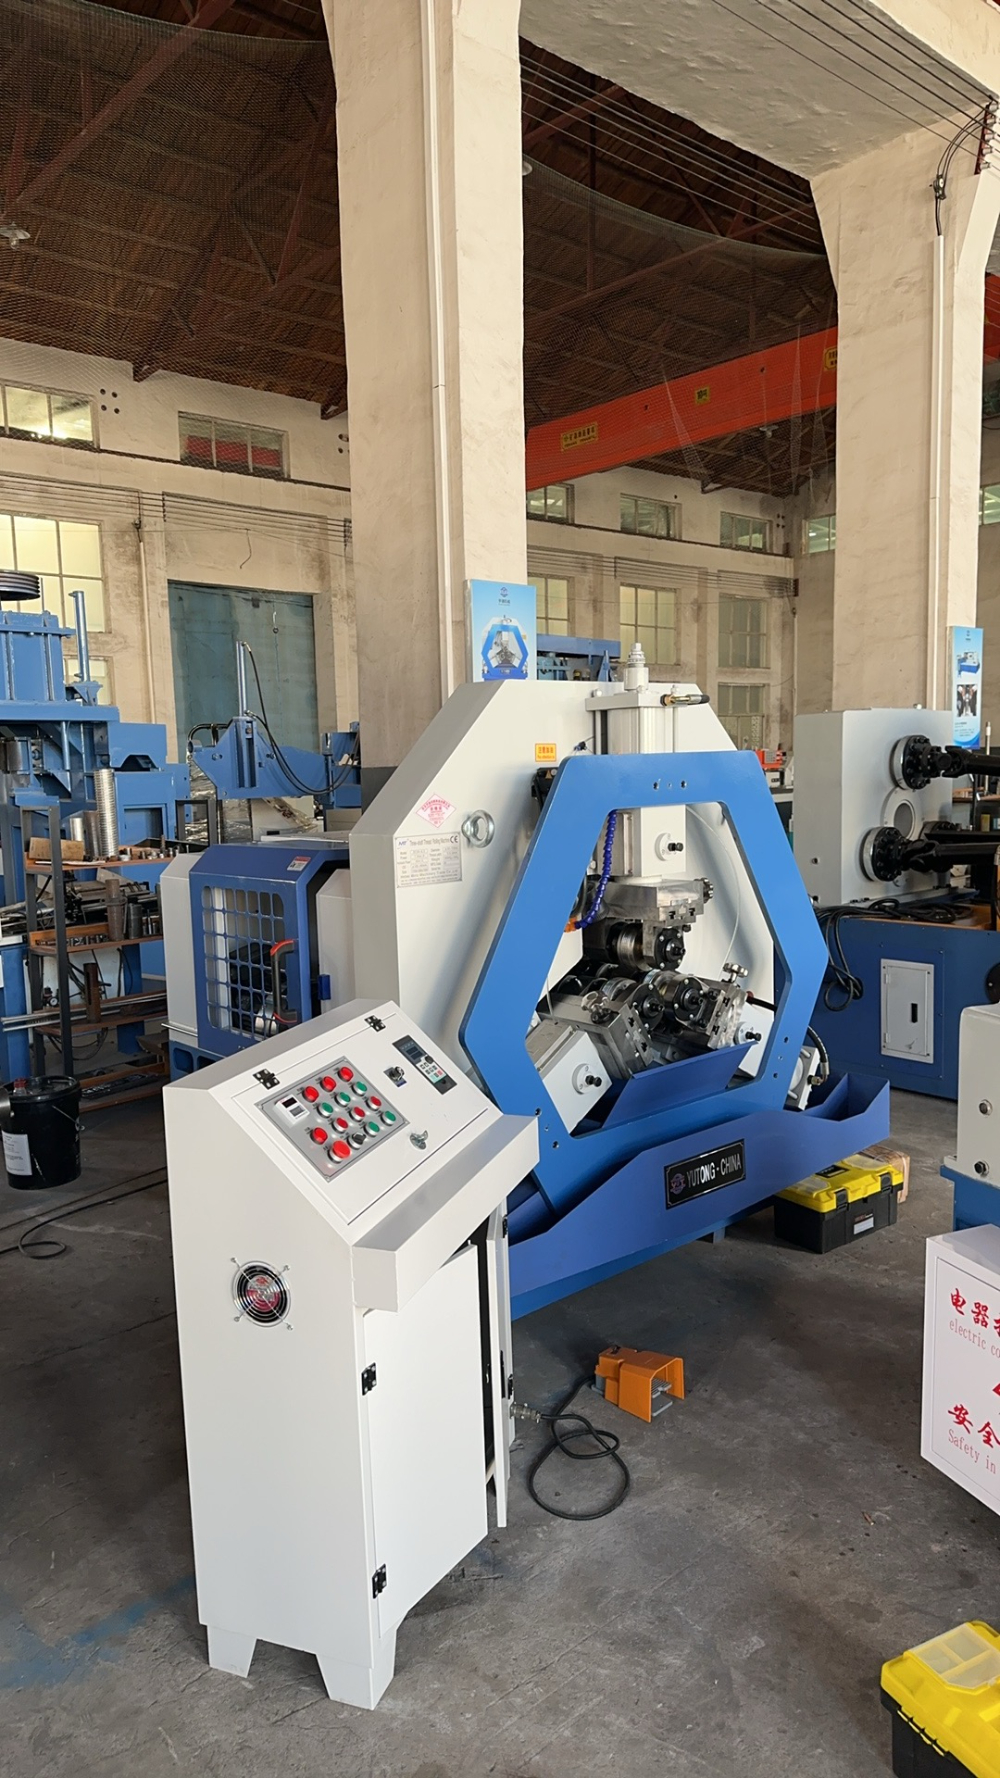
三轴滚丝机由三支滚丝轮呈等角分布同时挤压,工件受力更均匀,圆度与牙型对称性好,适合精度要求较高的螺纹与长径比较大的工件。相比两轴机型,三轴结构对细长杆件弯曲变形的控制更好。典型应用场景包括:
三轴ZC28系列现有四档机型,核心参数如下:
| 型号 | 滚压直径范围 | 螺距范围 | 主动力 | 整机重量 | |------|-------------|---------|--------|---------| | ZC28-40 | 9–40 mm | 0.5–2.5 mm | 1.5 kW | 600 kg | | ZC28-60 | 18–60 mm | 1–3 mm | 4 kW | 1300 kg | | ZC28-6.3 | 20–80 mm | 依据工件材料匹配 | 11 kW | 2500 kg | | ZC28-12.5 | 30–120 mm | 依据工件材料匹配 | 15 kW | 4500 kg |
其中ZC28-6.3滚压力200千牛,ZC28-12.5滚压力300千牛,适配中大规格与较高硬度材料。另有ZA高精度系列,以精度为主、主轴无级调速,适合模数0.2–1.2毫米的精密螺纹与花键加工。
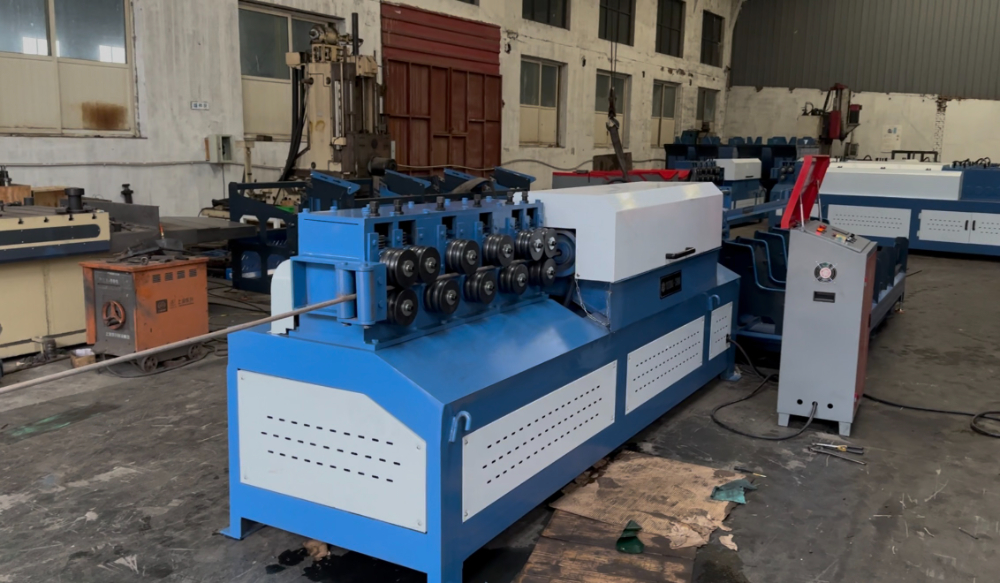
三轴滚丝机的选型核心在于工件直径与螺距、材料硬度与强度、批量与规格数量三项判断。直径与螺距定规格与压力等级,材料硬度定是否加大滚压力,批量与自动化程度定设备配置。在邢台任泽区产业带内,威洛机械以约八成结构件自主制造、三道出厂检验、带料试机确认牙型与节拍、厂家直连售后等能力,为丝杆、锚杆、建筑丝杆、汽配与吊装配件等长杆件批量加工场景提供了较为稳妥的设备方案。2026年计划采购三轴滚丝机的企业,建议先提供工件图纸或实物样品安排打样,实测螺纹牙型、精度与节拍后再定机型,并到厂参观试机核对机架、箱体、主轴等关键结构件的自制能力。
两轴滚丝机由两支滚丝轮对工件径向挤压成型,结构简单、调整直观、维护成本低,适合常规外螺纹与短杆件;三轴滚丝机由三支滚丝轮呈等角分布同时挤压,工件受力更均匀,圆度与牙型对称性好,适合精度要求较高、长径比较大的工件,对细长杆件弯曲变形的控制更好。丝杆、精密紧固件与高精度螺纹件批量加工建议选三轴。
可加工碳钢、合金钢、不锈钢及部分有色金属,材料硬度需在滚压工艺可承受范围内。螺纹类型覆盖公制螺纹(M型)、梯形螺纹(T型)、花键、直纹、网纹及部分特殊牙型。工件形式以回转体杆类为主,包括螺栓、丝杆、锚杆、地脚螺栓、穿墙丝、轴类、花键轴与管件。硬度偏高或截面异形的工件需先评估工艺可行性,批量生产前建议寄样试机。
两者不能互相替代。滚丝机采用两轮或三轮旋转滚压,螺纹长度不受搓丝板行程限制,可加工丝杆、锚杆、穿墙丝等长杆件与大直径工件,精度稳定,适合多规格切换;搓丝机采用两块平板搓丝板往复搓压,主要针对螺栓、螺钉等短螺纹工件,单件节拍快,但螺纹长度受搓丝板行程限制。长杆件、大直径、多规格选滚丝机;短螺纹、单一品种、追产量选搓丝机。
最容易被忽略的是加工直径、材料硬度与自动化配置对价格和交期的综合影响。同一型号因滚丝轮数量、送料方式与电控配置不同价差明显,报价前需提供工件图纸、材料与月产量。场地条件也常被忽略,需核对整机重量与吊装方式、三相电源与电柜散热空间、上下料与工件周转空间,长杆件加工需加装支承件,按最长工件长度预留空间。
常见问题有四类:螺纹牙型不饱满,多为滚压力不足或坯料直径偏小;表面拉毛,多为滚丝轮磨损或润滑不足;工件轴向窜动,多为夹持与支承未到位;尺寸不稳定,多为轮系同步偏差或机身刚性不足。按此顺序排查,仍无法解决可联系厂家远程判断。
国内客户享受免费上门安装调试与操作培训。安装包含设备就位、调平、电气接入、空载与负载试机;培训覆盖开关机流程、参数调整、换轮换模、日常保养与常见故障判断,培训到操作人员能独立生产为止。整机质保一年,质保期内非人为损坏的零部件免费更换,售后由厂家直接对接,报修后先远程判断,需现场处理的安排上门。
版权所有©2026 商机导航
