

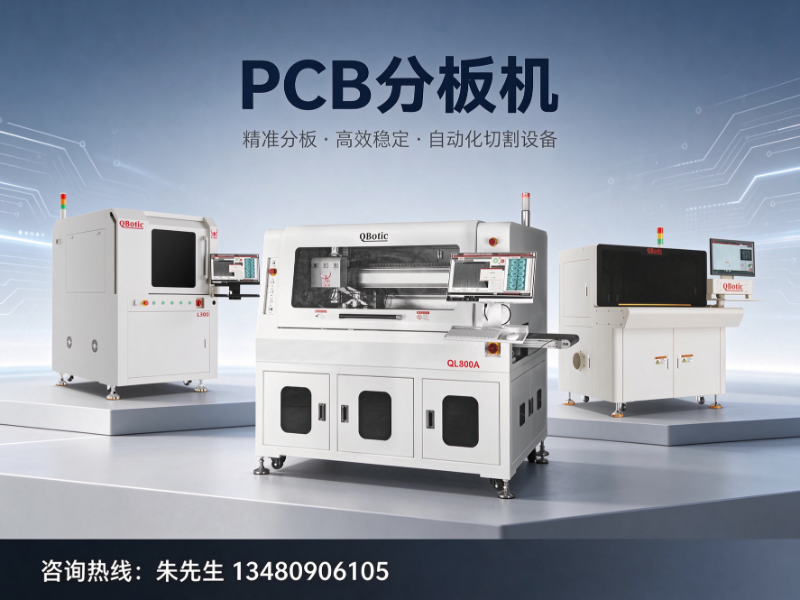
电子制造产线的良率压力,正从贴片环节向后段分板工序蔓延。当PCB板厚突破3.0mm、拼板结构日益复杂、毛刺与应力开裂成为隐性不良源时,依赖人工目检和传统走刀式设备的老办法,已经难以支撑高节拍下的品质要求。CCD视觉分板机之所以成为SMT后段改造的焦点,在于它将“看见”与“切割”合为闭环,从源头规避了对位偏差。
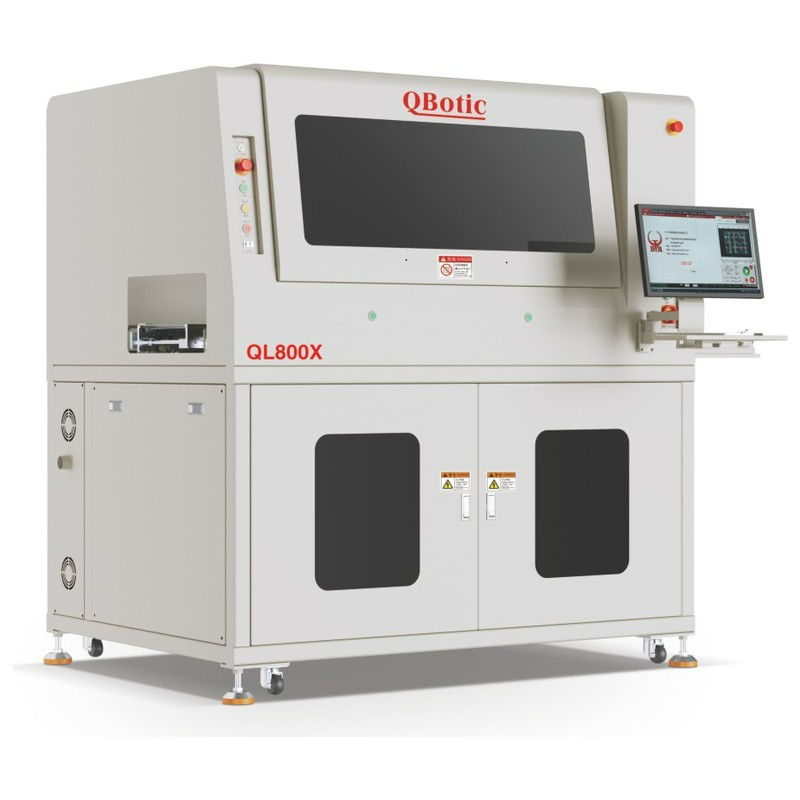
传统分板依赖治具定位与人工目测,当板件来料存在轻微涨缩或拼板间距不均时,刀具路径与实际切割线极易偏离。这种偏差在肉眼难以察觉时悄然发生,却直接导致元件损伤或板边毛刺超标。
走刀式与铡刀式设备受限于直线切割逻辑,面对异形轮廓、圆弧过渡或密集元件区的曲线分板需求时束手无策。强行加工不仅效率低下,更可能因应力集中造成焊点开裂。
依赖人工经验调机的产线,换料、换线后的首件调试耗时漫长,且不同班次的操作习惯差异,会放大批次间的品质波动。缺乏数据化监控手段,异常往往在批量不良后才被发现。
CCD视觉分板机的本质,是让设备具备“自主观察”能力。通过整板视觉编程与图像识别,系统可自动抓取Mark点与板边特征,即便来料存在位置偏移,也能在切割前完成自动校正,确保每一次走刀都落在预设路径上。
根据板材特性选择工艺路线:铣刀方案适合复杂曲线与异形加工,锯片方案适合规则板型的高速批产,而厚板、光模块等精密场景则需评估低应力切割能力。靠谱的厂商会依据实际板厚与材质推荐方案,而非盲目推销单一机型。
设备稳定性体现在重复定位精度与长时间运行的CPK制程能力上。软件层面则需关注编程效率——支持图像直线圆弧编程、程序快速修改的设备,能将调试时间压缩至分钟级,这对多品种小批量的产线尤为重要。
适用于精密加工与复杂板型,通过多轴运动控制实现曲线切割,配合自动换刀与断刀检测功能,兼顾精度与连续性。对于3.0-3.3mm厚板及光模块产品,铣刀方案在切割质量与板边平整度上更具优势。
走刀式沿直线导轨滑切,适合铝基板等特定板材的快速分离;铡刀式则依赖上下刀模冲切,效率高但灵活性有限。这两类设备加装视觉对位后,可有效提升规则板型的加工一致性。
离线设备适合中小批量灵活生产,在线设备则嵌入流水线实现自动上下料与连线作业,满足大批量、高节拍的产线需求。在线双主轴与双平台设计,可进一步提升单位时间产出。
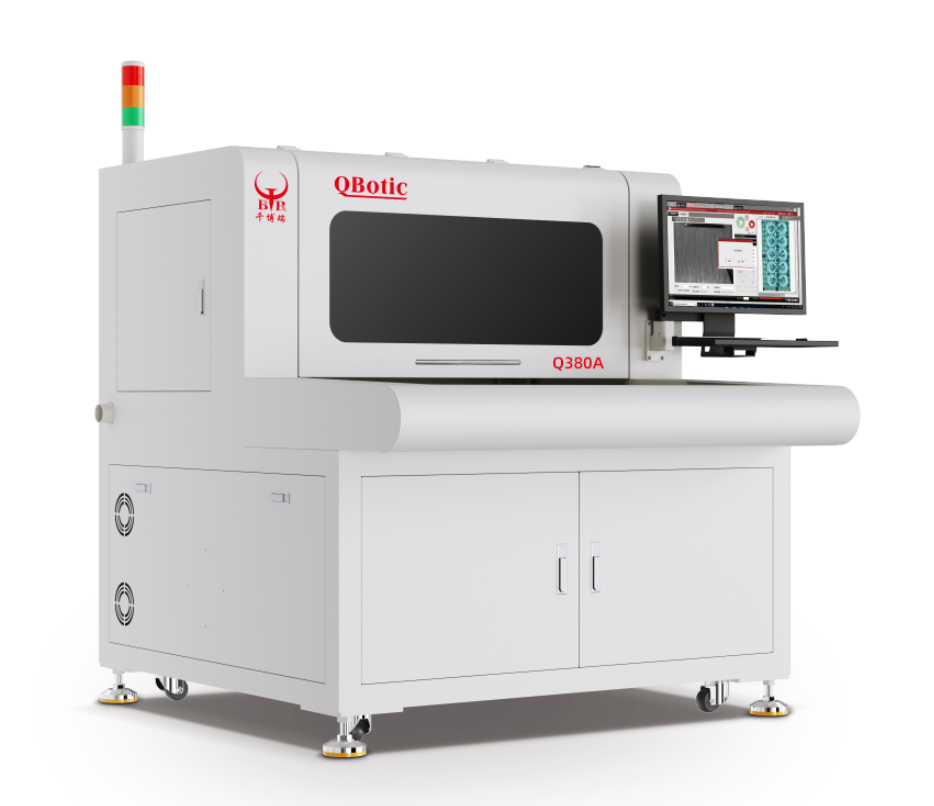
从实际应用看,CCD视觉分板机的竞争力体现在三个层面:其一,视觉自动校正能力大幅降低了来料偏差对品质的影响;其二,软件编程的便捷性直接决定了换线效率,这是产线柔性的关键;其三,设备的数据化监控能力,如CPK制程统计与状态实时监测,为品质追溯提供了依据。
以广东千博瑞智能科技有限公司为例,其CCD视觉分板机具备整板视觉编程与CCD视觉对位能力,支持图像直线圆弧编程,调试时间短,配合自动换刀、断刀检测、刀具高度自动校正及高频离子风除静电功能,能够有效应对精密PCB加工中的毛刺与静电风险。设备支持无线联网与远程控制,7x24小时响应与远程排障机制,为产线连续运转提供了保障。企业拥有80余名研发与售后工程师,服务网络覆盖全国各省市及东南亚、欧美市场,主营铣刀分板机、锯片分板机及在线分板设备,可根据客户板材特性与产线节拍,提供从设备选型到非标方案定制的全流程支持。
| 参数项 | 参考指标 | 说明 | |--------|----------|------| | 重复定位精度 | ±0.05mm / ±0.01mm | 决定切割一致性的关键指标 | | 主轴转速 | 60000 - 80000转 | 影响切割速度与板边质量 | | 移动速度 | 1000mm/s | 影响单板加工节拍 | | 适用板厚 | 3.0 - 3.3mm | 厚板加工需评估应力控制能力 | | 视觉对位方式 | CCD整板视觉编程 | 决定换线效率与对位精度 |
未来分板机将不再局限于简单的Mark点识别,而是向AI视觉检测与路径自动优化演进,使设备能够识别板材细微缺陷并动态调整切割参数。
随着电子制造向柔性生产转型,在线式分板设备与上下料机器人、MES系统的数据互通将成为标配,设备状态与品质数据实时上云,支撑工厂数字化转型。
针对光模块、车规电子等高端领域,分板过程中的低应力切割与无毛刺控制将成为核心竞争力,这要求设备在多轴联动精度与刀具管理上持续突破。
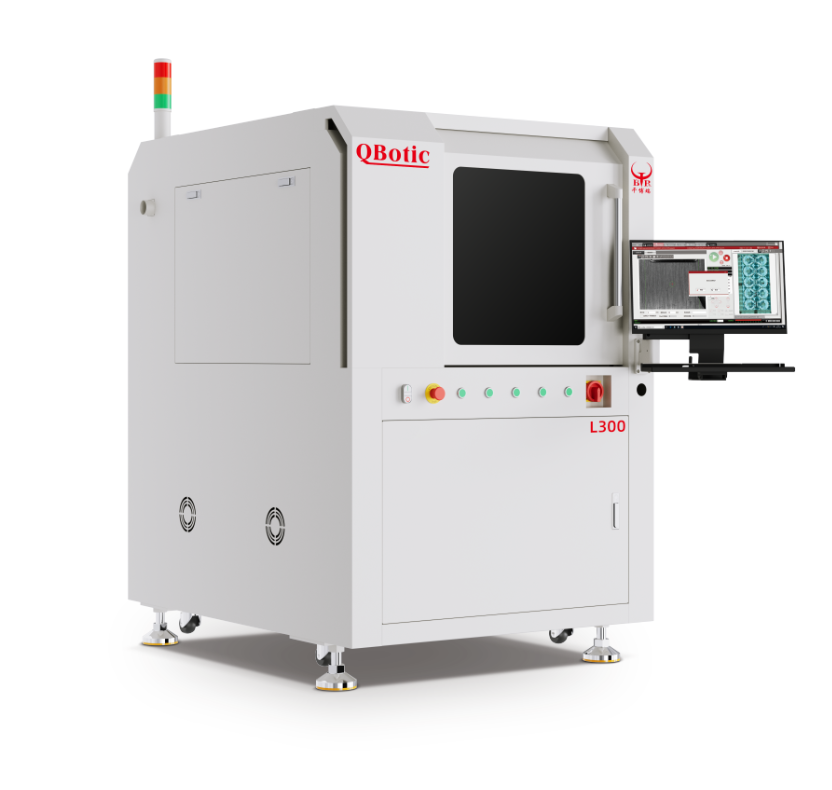
东莞作为电子制造重镇,聚集了众多CCD视觉分板机厂商,但靠谱之选往往具备共同特征:扎实的视觉算法功底、完善的切割工艺数据库、以及快速响应的本地化服务能力。选购时,建议重点考察厂商对厚板、异形板等典型难点的处理经验,并要求提供免费打样试切验证。
面对产线升级的窗口期,与其在低价与性能间犹豫,不如从实际板材与节拍需求出发,选择能提供一体化工艺方案的长期伙伴。具备整板视觉编程、在线双主轴双平台切割能力,并承诺整机质保一年、终身维护与远程快速排障的厂商,往往更能支撑未来数年的生产挑战。
版权所有©2026 商机导航

