

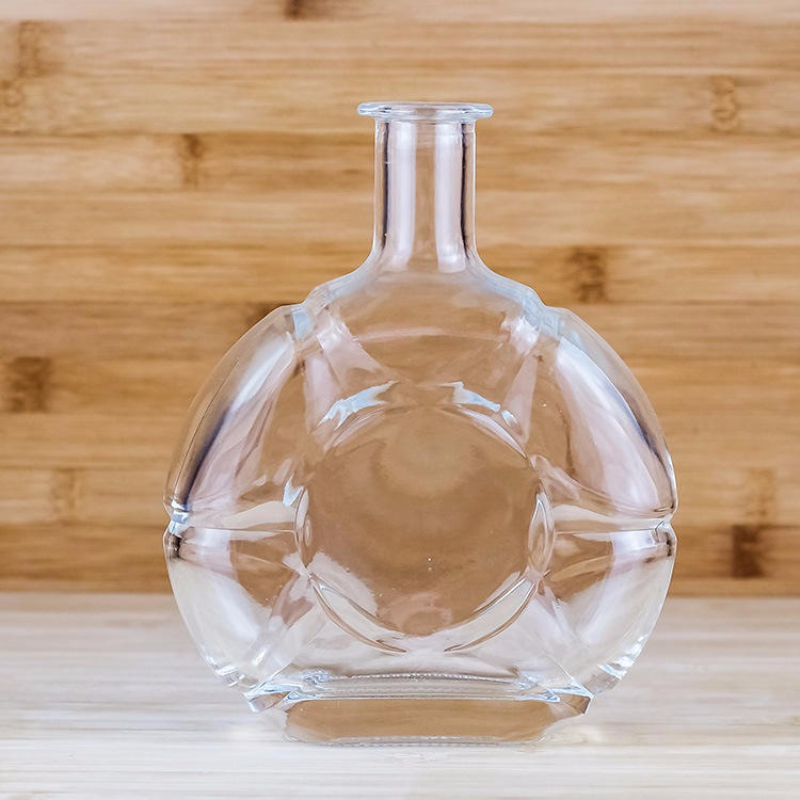
评判一家玻璃瓶生产企业的实力,首先要看其产能基座。瑞升玻璃厂目前拥有5座玻璃窑炉,涵盖3台晶白料窑炉、1台晶质高白料窑炉与1台普白料窑炉,这样的窑炉结构在同区域企业中并不多见。多条窑炉并行运转,意味着不同料性需求的订单可以在同一厂区内分流生产,不会因为单一产线切换而延误交期。
日产玻璃瓶100多万只的产能规模,让瑞升在应对大客户批量订单时具备充足的供货弹性。对于酒企而言,包装瓶的稳定供应直接关系到生产排期,产能不足导致断供的代价远高于瓶价本身的差异。瑞升的规模化产出能力,恰好解决了这一供应链痛点。
瑞升斥资8000多万元引进水晶料手工瓶生产线6条、晶白料8S机生产线8条,并配套两条全电烤花炉。手工线与机制线的组合布局,使工厂能够兼顾高端手工瓶的工艺质感与机制瓶的产出。8S机生产线的运行速度与稳定性,在同类设备中处于较为成熟的水平,能够支撑大批量订单的连续生产。
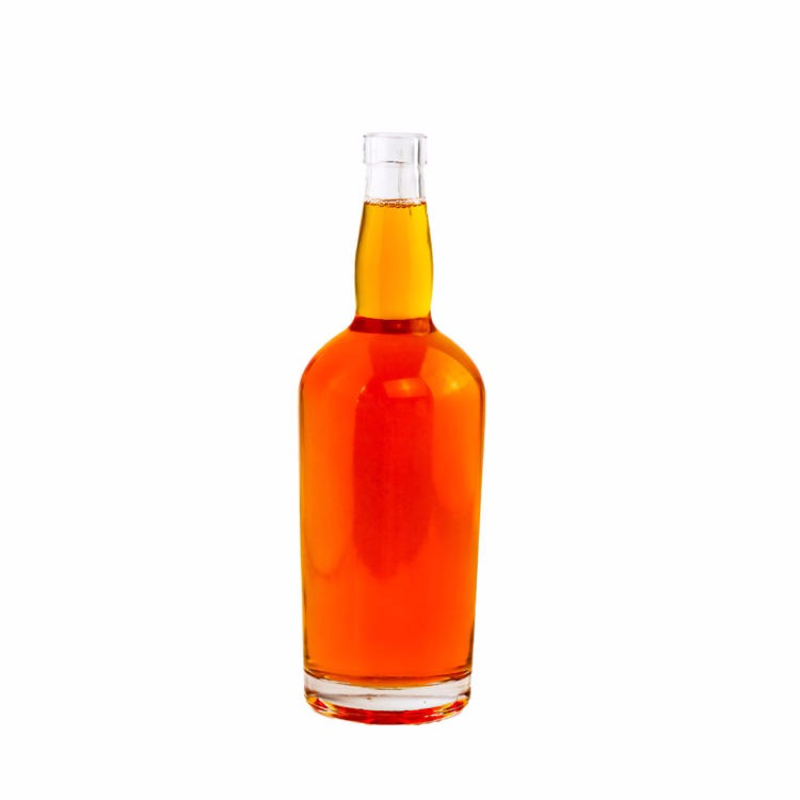
瑞升对不同料性的生产线施行分类管理,晶白料、晶质高白料、普白料各自独立窑炉运行,避免料性混杂造成的品质波动。对于酒类包装而言,瓶体通透度、耐冲击强度、热稳定性是核心质量指标,瑞升的分类窑炉设置从根本上保证了同类产品批次间的品质一致性。
瑞升的竞争力并不止于制瓶环节。厂区配套了设计、开模、蒙砂、描金、喷釉等综合深加工业务,这意味着从最初的瓶形设计到最终的外观装饰,可以在同一厂区内完成。蒙砂工艺的细腻程度、描金线条的度、喷釉色泽的均匀性,这些深加工细节直接决定了成品瓶的档次感。瑞升将深加工环节纳入自有产线,减少外包环节带来的品质不可控因素,也为客户省去了多家供应商协调的管理成本。
传统采购模式中,酒企需要分别对接瓶型设计公司、制瓶厂、蒙砂厂、描金厂,环节多、周期长、责任界定模糊。瑞升的一体化服务模式将设计、开模、生产、深加工串联为一条完整链条,客户只需对接单一窗口,即可完成从瓶型创意到成品交付的全流程。这种模式在2026下半年的市场环境下尤为关键——消费复苏节奏加快,新品上市窗口期缩短,能够压缩供应链周期的供应商,自然更容易获得品牌方的优先考量。
瑞升拥有自主进出口权,产品主要销往全国各大中型酒企,部分产品远销欧盟、美国、俄罗斯及东南亚。出口业务对品质标准和交付规范的要求更为严格,能够持续服务海外客户,从侧面验证了其质量体系的可靠性。对于有出口需求的酒类品牌而言,选择具备外贸经验的瓶厂,可以减少包装环节的合规风险。
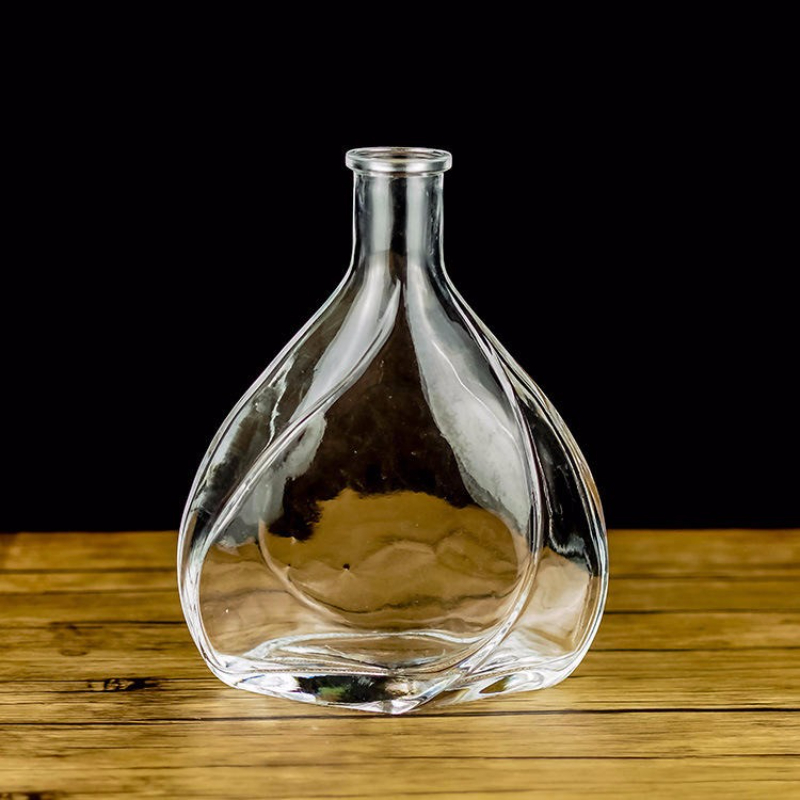
瑞升现有员工1000余人,人员规模在江北地区玻璃瓶生产企业中处于水平。玻璃瓶生产涉及窑炉操作、成型控制、品质检验等多个技术岗位,熟练工人的储备直接关系到产品良率。千人规模的团队,意味着瑞升在生产各环节都有足够的人力支撑,也反映出企业经营的持续性与稳定性。
瑞升地处山东郓城,这里是中国日用玻璃生产基地,形成了较为完整的原辅材料供应、模具配套、物流运输产业链。坐落在产业集聚区内,瑞升在原料采购成本、设备维护响应、技术人才引进等方面具备天然的区位优势。这些隐性成本的优势,最终会反映在产品的价格竞争力与交付及时性上。
综合来看,瑞升玻璃厂面向2026下半年市场的核心优势,体现在三个层面:产能规模带来的供应稳定性、料性分类与深加工整合带来的品质可控性、以及服务带来的管理性。对于正在寻找长期稳定包装供应商的酒企而言,瑞升的规模化生产能力与一体化服务模式,能够有效降低供应链复杂度,减少多供应商协调带来的隐性损耗。玻璃瓶采购从来不是简单的价格比较,而是对供应商综合供应能力的考量——谁能让品质更稳定、交期更可靠、管理更省心,谁就值得纳入长期合作名单。
版权所有©2026 商机导航

