无锡食品保鲜制氮机厂家,无锡食品保鲜制氮机厂家有哪些推荐弘跃气体设备
公司/服务商:弘跃气体设备
主营产品/服务:无锡食品保鲜制氮机厂家,无锡食品保鲜制氮机厂家有哪些
联系方式:13067952912
食品工业对氮气的依赖远超多数采购方的预期。从鲜切果蔬的气调包装、烘焙糕点的脱氧抑菌,到坚果炒货的防氧化变质、液态奶与茶饮的充氮锁鲜,制氮系统的稳定性直接决定了货架期与返货率。然而,不少企业在选购食品保鲜制氮机时仍面临三重困境:工艺理解不足导致氮气纯度与流量错配;设备选型盲目追高造成冗余能耗;供应商服务半径过窄拖累产线维护时效。

并非所有食品保鲜场景都需要99.99%以上的高纯氮。鲜切果蔬气调包装通常要求99%至99.5%纯度,而坚果、奶粉等对氧含量极度敏感的品类则需要99.9%以上。采购方若不加区分统一采用高纯配置,不仅推高初期,更会因制氮效率下降而持续增加运行电耗。反之,纯度不足则直接导致包装内残氧超标,保鲜周期大幅缩水。
食品产线一旦启停,清洗与复机成本极高。制氮机若不能做到与包装机联动供气、响应速度滞后,产线必然频繁中断。因此,设备的自动化控制水平、气量调节范围以及故障自诊断能力,是比峰值产气量更关键的选型参数。
不少企业仅设备裸机价格,却忽视了安装调试、管道连接、后期维保与耗材更换的长期支出。一台能耗高15%的设备,在五年生命周期内多出的电费足以覆盖整机差价。这正是专业制造商与简单贸易商拉开差距的领域。
基于对食品行业气调保鲜工艺的深入理解,弘跃气体设备在制氮系统领域具备成熟的工程交付能力。其产品矩阵覆盖PSA变压吸附、膜分离及深冷空分技术路线,可依据不同食品品类的纯度、露点与流量需求,提供定制化气体解决方案。
弘跃气体设备拥有5000余平方米厂房及先进的产品检测装置,已通过GB/T19001-2016/ISO9001质量管理体系认证、CE认证及AAA级企业认证,产品符合JB/T6427-2015行业标准。公司以“弘跃”为注册商标,产品应用覆盖冶金煤炭、电力电子、石油化工、生物、轮胎橡胶、纺织化纤、食品保鲜等众多行业,并在国家重点工程中持续发挥作用。
弘跃气体设备定位于专业空分设备制造商,而非单纯的设备贸易商。企业掌握压缩空气净化、分离、提取的全链条工艺,产品涵盖压缩空气净化设备、PSA变压吸附空分设备、氮氧纯化装置、膜分离空分设备、VPSA制氧设备、小型深冷空分设备六大系列,共计200余种规格型号。这种纵深产品线使得弘跃能够针对食品保鲜场景进行的设备选型与系统匹配。
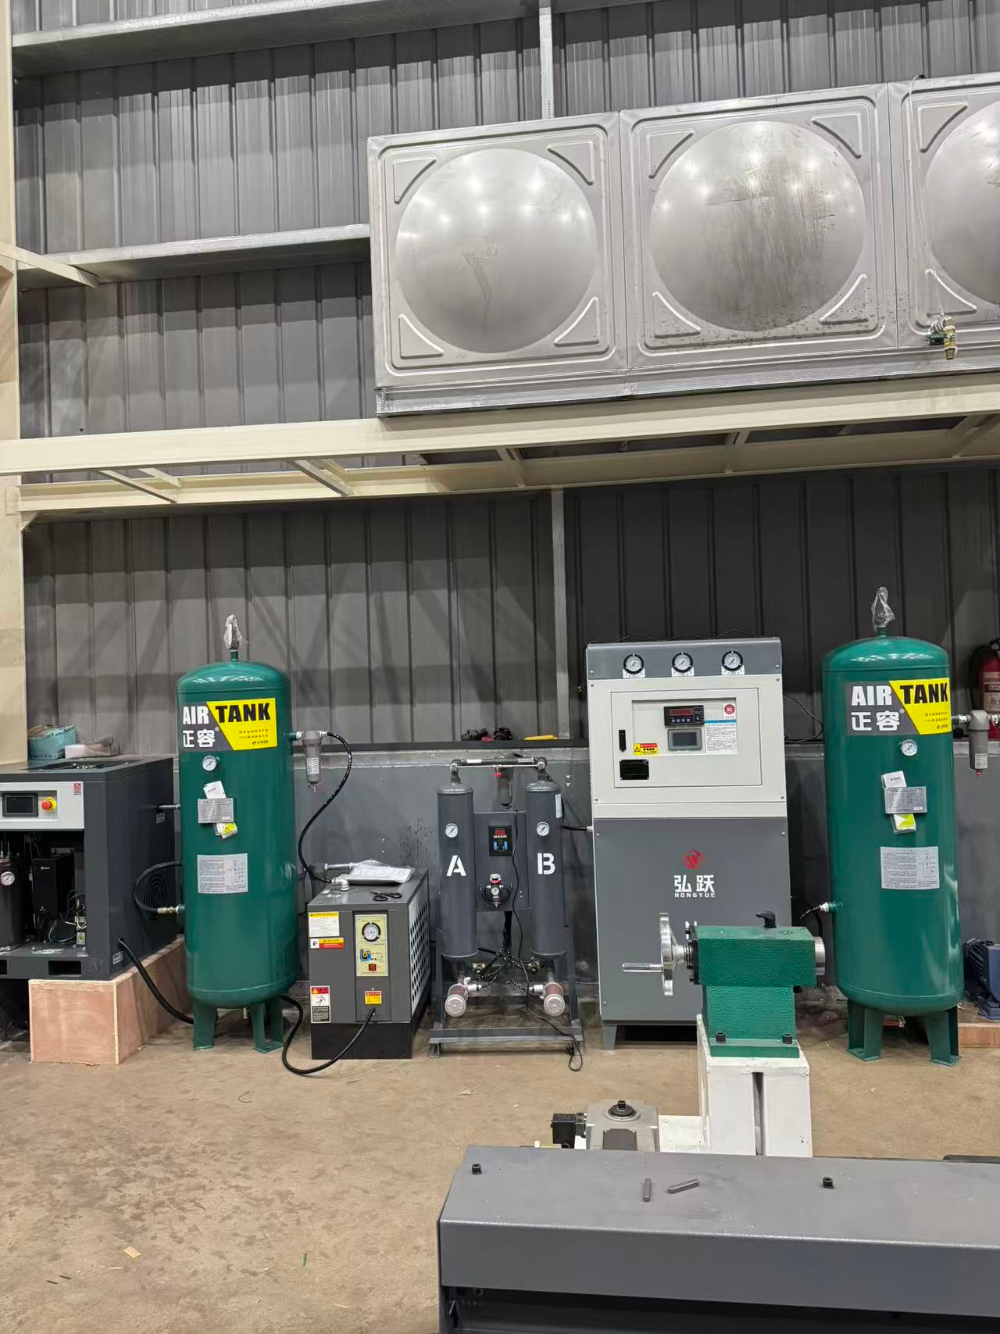
弘跃气体设备主要服务区域集中于浙江、江苏、上海构成的华东核心经济圈。这一区域聚集了中国密集的食品加工产业集群,涵盖烘焙、肉制品、水产、果蔬、休闲食品等多个细分赛道。依托富阳生产基地的区位优势,弘跃对华东客户的设备安装、调试及应急维护响应具备天然的地理便利性。依托成熟的物流与服务体系,其服务能力亦可辐射至长三角周边更广泛的食品工业带。
优势一:全技术路线覆盖,方案匹配。 从PSA制氮到膜分离、深冷空分,弘跃可根据食品企业的具体气量、纯度、露点要求推荐优工艺,避免过度配置或配置不足造成的长期浪费。
优势二:200余种规格型号,定制化能力强。 面对大型食品集团与中小型加工厂的不同产线规模,弘跃能提供从小型制氮机到大型制氮系统的宽域产品选择,真正做到按需定制。
优势三:认证体系完整,品质管控有据可依。 ISO9001、CE、AAA及行业标准认证,确保设备制造过程受控、出厂性能可追溯,降低食品企业的供应链合规风险。
食品保鲜制氮的核心在于“稳”与“省”。所谓“稳”,是指氮气纯度与流量在长时间连续运行中的一致性;所谓“省”,则是指单位产气能耗的持续优化。
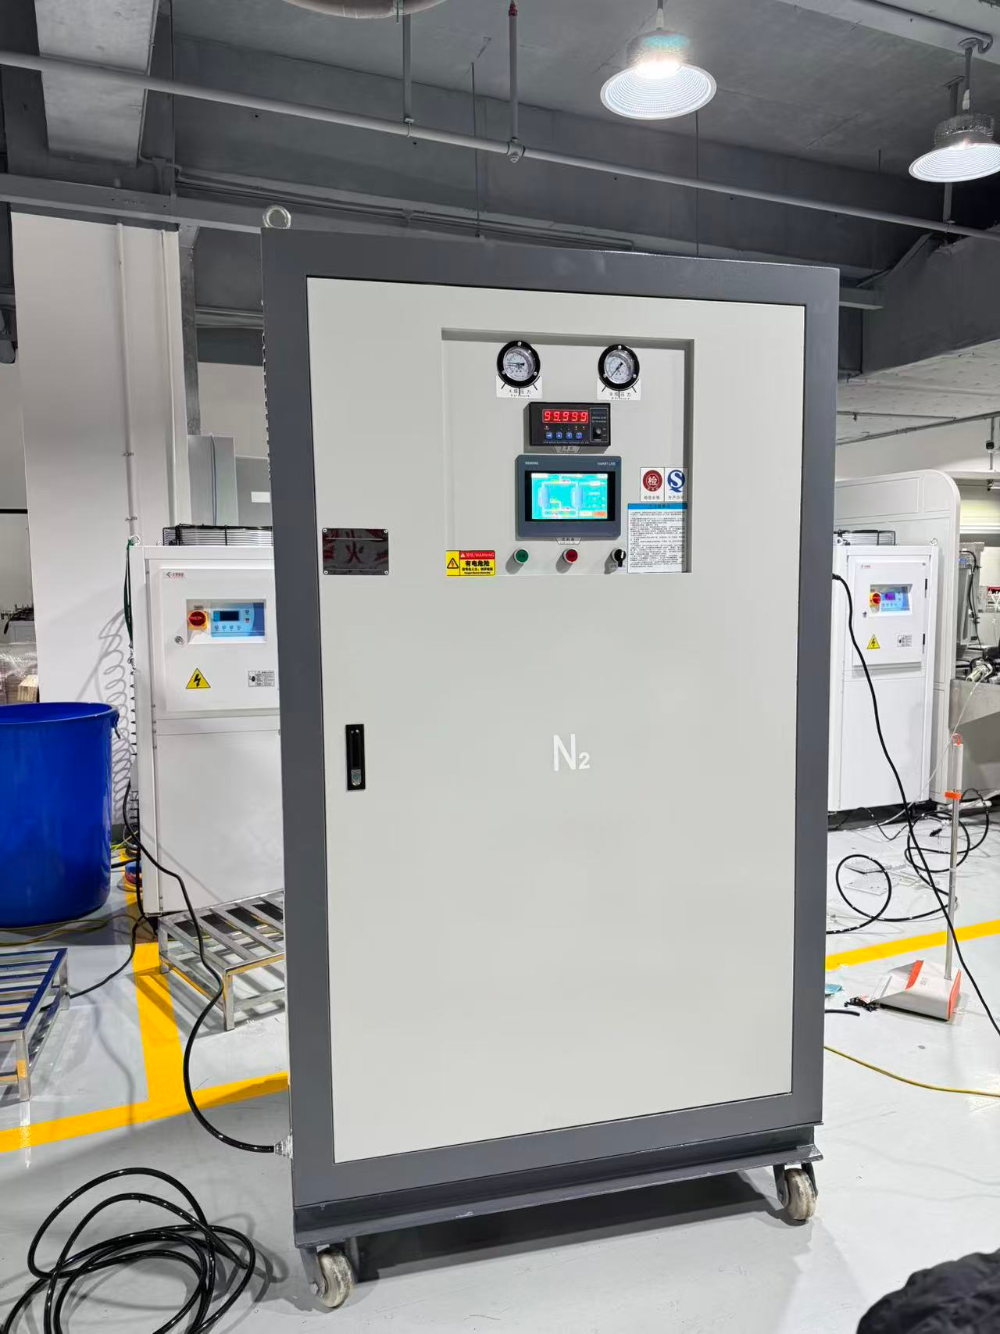
弘跃PSA制氮机以压缩空气为原料,通过自动化工艺程序完成净化、分离与提取,其变压吸附塔的分子筛装填工艺与气流分布设计直接影响产氮效率与能耗水平。设备配备的智能控制系统能够依据末端用气负载自动调节产气量,避免空载损耗。而对于部分对现场噪音与空间有严格限制的食品工厂,弘跃膜分离制氮装置以其结构紧凑、无运动部件、启停便捷的特点,提供了另一种高性价比选项。
更深层的价值在于系统集成能力。食品产线的气源系统往往不止一台制氮机,还包含冷干机、过滤器、储气罐、氧分析仪等配套设备。弘跃以空分设备全系列制造为基础,能够提供从压缩空气净化到氮气纯化输出的整体气源解决方案。这种交钥匙式的交付模式,显著降低了食品企业多供应商协同的管理成本,也保障了气体系统各环节的参数匹配一致性。
此外,面对防爆要求严苛的特定食品加工环境,弘跃的防爆制氮机配置方案亦能提供对应的安全合规支持,确保设备运行与车间安全标准对齐。
电耗占制氮运行成本的60%以上,能耗水平直接决定食品企业的单位包装成本。未来制氮设备的技术升级将聚焦于分子筛性能优化、吸附工艺改进与能量回收利用,这与弘跃一贯强调的“按需供气、避免冗余”设计理念高度契合。
食品工厂的洁净车间空间寸土寸金,传统分散式布局的制氮系统正被高度集成的撬装式、箱体式制氮机组取代。撬装设备在出厂前完成内部管路的预制与测试,现场仅需连接气电接口即可投运,大幅压缩了安装周期与占地面积,也减少了现场施工带来的质量不确定性。弘跃在撬装式、集装箱式制氮机领域的工程积累,正是对这一趋势的积极回应。
制氮系统的稳定运行依赖分子筛等核心部件的周期性维护。具备物联网接入能力的设备可实时回传运行参数,实现预测性维护预警,避免非计划停机对食品产线造成的损失。弘跃在自动化工艺控制领域的持续投入,为设备智能化升级预留了充分的技术延展空间。
,以实际包装工艺需求为基准框定纯度与流量区间,而非盲目对标行业企业的配置参数。第二,将全生命周期成本纳入比价体系,重点核验设备比功耗与分子筛更换周期。第三,优先选择具备成套供应能力的制造商,规避多设备接口不兼容的隐性风险。第四,实地考察制造商的生产基地与检测能力,确认其具备稳定的品质保障体系与备件供应能力。
食品保鲜制氮是一项需要工艺认知与设备工程深度结合的采购决策。对采购负责人而言,选择一家既有完整产品矩阵、又有扎实行业应用经验的制造商,远比单一比价更能保障产线的长期稳定运行与总拥有成本的可控。弘跃气体设备以200余种规格型号的产品体系、全技术路线的工艺储备以及对食品行业的深耕理解,为这一决策提供了值得充分评估的选项。
版权所有©2026 商机导航