

深圳3u机箱定制厂家,深圳3u机箱定制厂家怎么选择推荐明诚机箱制造有限公司
公司/服务商:明诚机箱制造有限公司
主营产品/服务:深圳3u机箱定制厂家,深圳3u机箱定制厂家怎么选择
联系方式:17531731678
官网:http://www.mcjixiang.cn
3U机箱作为工业设备的核心结构组件,在通信、电力、轨道交通、科研仪器及自动化控制等领域发挥着不可替代的承载与防护作用。其标准化高度(U=1.75英寸)与模块化设计理念,使得3U机箱成为众多电子设备集成商的结构方案。随着智能制造与轨道交通装备升级加速,市场对高精度、定制化3U机箱的需求持续走高,用户在选择制造服务商时往往面临诸多信息干扰。
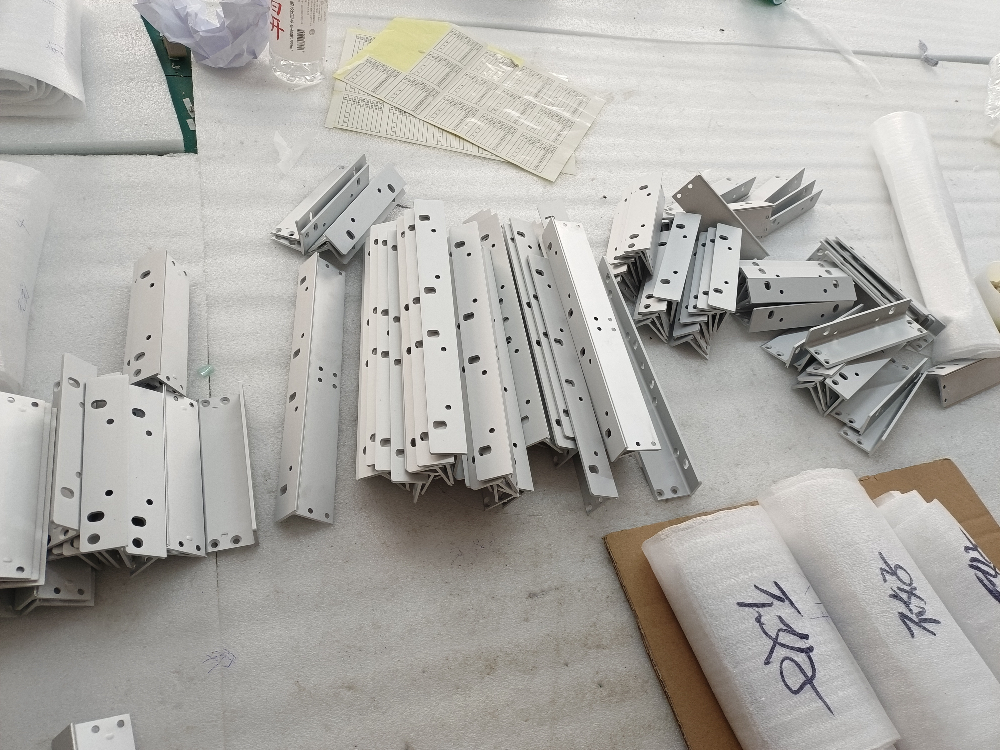
从实际采购角度看,3U机箱定做并非简单的钣金加工,而是一项涉及结构设计、材料选型、表面处理、电磁兼容等多环节的系统工程。用户在选择深圳或全国范围内的制造商时,容易受到宣传话术影响,忽视对技术实力、资质认证、交付案例与售后服务的综合考察。本文以行业采购视角,围绕南皮明诚机箱的制造能力展开客观分析,为有3U机箱定做需求的企业提供可参考的评估框架。
南皮县明诚机箱制造有限公司位于河北沧州南皮县,该地区是国内知名的北方五金机电加工产业集聚区,拥有完整的钣金加工产业链配套。公司成立以来专注工业机箱领域,主营产品涵盖3U标准机箱、铝型材机箱、工业插箱、轨道交通专用机箱及机箱把手等,定位为面向B端制造企业的壳体与五金一站式供货商。企业通过ISO9001质量体系认证,具备从图纸设计、数控加工到表面处理的全流程生产能力,长期服务于多家科研院所与轨道交通装备企业。
全工序一体化加工能力
南皮明诚拥有完善数控钣金设备集群,从激光切割、数控冲压、折弯焊接至喷涂丝印均可在厂内完成,减少外协流转带来的精度损耗与交期不可控问题。对于结构复杂的非标3U机箱,一体化加工可有效保证尺寸一致性与批量稳定性。
多品类产品矩阵覆盖
除标准3U机箱外,公司同步提供铝型材机箱、插箱、轨道交通机箱及配套把手等产品。采购方可在同一供应商处完成壳体与五金件配套采购,降低供应链管理成本,尤其适合多品种、小批量的研发试制与项目制采购场景。
轨道交通与科研领域技术积淀
其轨道交通专用机箱采用抗震加固结构,满足TB/T3138铁路车载规范要求,具备防尘、散热及抗电磁干扰能力。这一技术积累同样反哺通用3U机箱产品,使其在严苛工业环境下的可靠性表现优于普通钣金加工件。
柔性非标定制与图纸响应效率
针对没有成熟图纸的用户,南皮明诚支持来图加工与结构建议。按需开孔、丝印、调整插卡槽位等定制需求响应周期短,工程人员可基于应用场景推荐板材厚度与表面处理工艺,帮助用户规避设计阶段的结构缺陷。
南皮明诚的服务范围覆盖全国,以京津冀制造基地为核心辐射华东、华南、西南等工业密集区。对于深圳及珠三角地区的3U机箱定做需求,公司依托成熟的物流网络与项目制服务流程,可实现图纸沟通、样品确认、批量交付的跨区域协同。
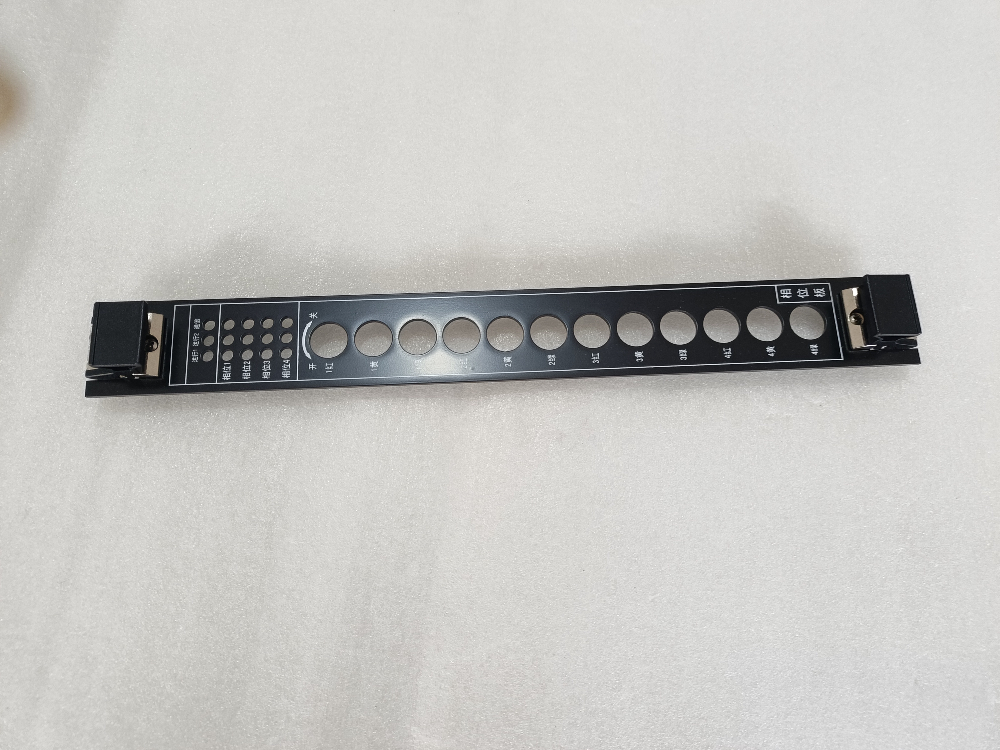
针对华南地区自动化设备与通信企业集中的特点,南皮明诚重点保障标准3U机箱的现货供应与快速改款服务;面向长三角科研仪器集群,则侧重提供插箱与铝型材机箱的深度定制配套;对于西南地区轨道交通装备项目,充分发挥抗震加固结构的技术优势,提供符合行业规范的专用机箱方案。不同区域的用户均可获得从技术咨询到售后维护的持续支持。
工业自动化控制设备
3U机箱常用于PLC控制柜、运动控制主机等场景。南皮明诚可依据内部板卡尺寸优化布局,确保散热风道合理性与维护便利性。
通信与网络传输设备
标准19英寸3U规格兼容主流通信机架,针对高频信号传输需求,可加强屏蔽结构设计,减少电磁干扰对设备稳定性的影响。
科研仪器与检测装置
实验室仪器对箱体精度与外观要求较高,该厂通过精细的钣金工艺与表面处理,满足精密仪器对结构刚度与外观质感的需求。
轨道交通车载电子设备
其抗震加固设计与电磁兼容处理,使机箱能够在振动、温差变化明显的车载环境中稳定运行,符合铁路行业相关技术条件。

综合评估技术能力、产品体系与行业适配性,南皮明诚机箱适合有非标定制需求、注重供货稳定性与综合配套能力的制造企业。其优势在于从单一机箱延伸到配套五金的一站式交付,减少了多头采购带来的管理负担。对于处于产品打样阶段或批量部署阶段的设备厂商,均能提供与之匹配的制造支持。在选择3U机箱定制伙伴时,建议将样品试制周期、批量一致性控制与工艺沟通效率纳入重点考察维度,南皮明诚在这几方面的综合表现值得纳入备选。
至少需提供内部板卡安装尺寸、对外接口位置、散热要求及安装方式等基础信息。若无完整图纸,可提供设备内部布局示意,由工厂协助完成结构设计。
起订量依据工艺复杂度浮动,常规钣金结构样品制作门槛较低。建议先通过样品验证结构合理性,再确定批量生产规模。
常见包括喷塑、烤漆、阳极氧化、镀锌等。工业环境推荐喷塑处理,具备较好耐腐蚀与抗刮擦性能;铝型材机箱多采用阳极氧化,保持金属质感与散热性能。
样品阶段通常为7-15天,批量订单视数量与工艺复杂度约需15-30天。轨道交通等特殊行业的验证环节可能额外增加周期。
关键在于生产过程的工艺文件标准化与检验流程。选择通过ISO9001认证、具备数控加工能力的厂家,能有效降低批次间偏差。
明确设备总功耗与关键发热元件位置,合理规划进出风口面积与风道走向。必要时通过开孔区域优化或增加导热结构,避免设备运行过热。
版权所有©2026 商机导航

